
Lista de categorías
Publicaciones recientes
 Cuándo un router CNC ofrece mejor valor que una cortadora láser en la fabricación de paneles08-09-2026
 Fresadora CNC o cortadora láser: comparación del rango de materiales, la calidad de los bordes y los costes operativos08-09-2026
 Máquina fresadora CNC vs. cortadora láser: ¿cuál es mejor para la producción de letreros de acrílico?08-09-2026

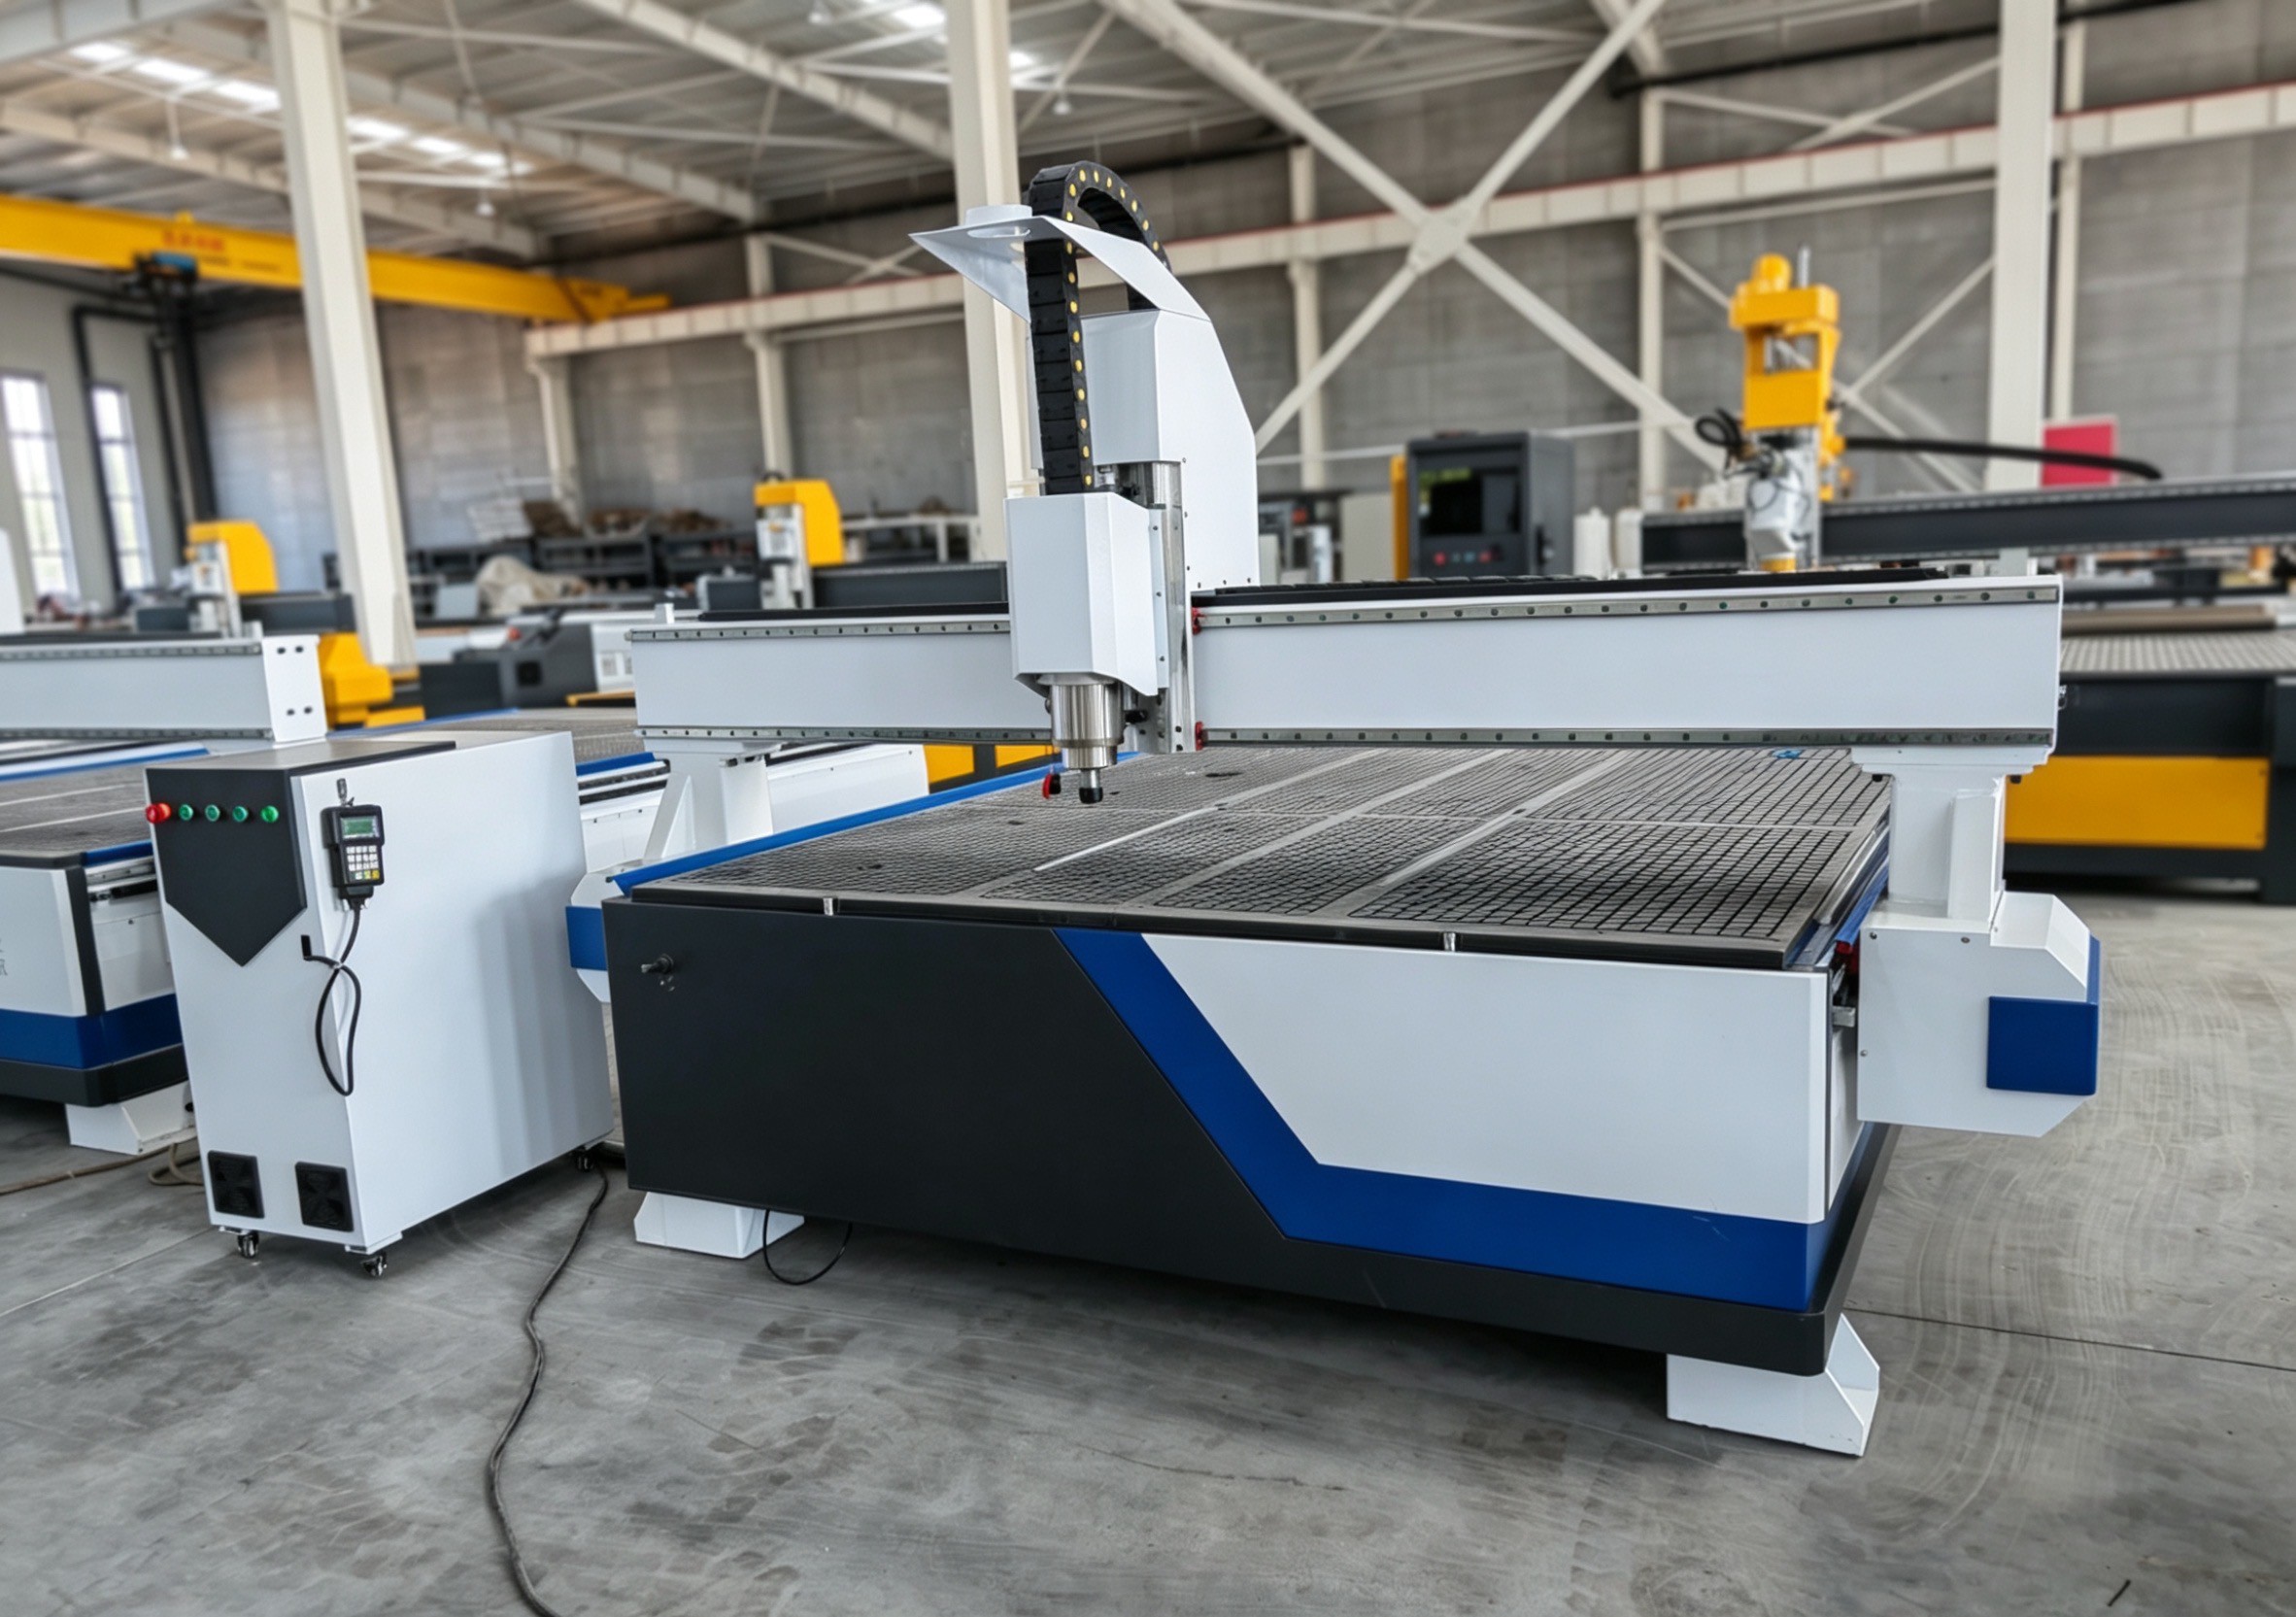
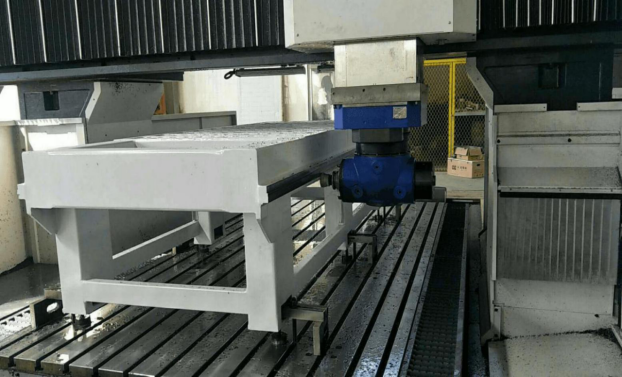
Cuándo un router CNC ofrece mejor valor que una cortadora láser en la fabricación de paneles
Una fresadora CNC ofrece mejor valor que una cortadora láser cuando el trabajo con paneles implica espesores mayores, mecanizado más allá de los cortes pasantes, materiales mixtos o cambios frecuentes de diseño. La cuestión práctica no es qué máquina es más avanzada. Es cómo elegir entre una fresadora y una cortadora láser según los paneles que el taller debe procesar cada día, el acabado que aceptará el cliente y los costes que continúan después de la instalación.
Un láser puede ser la herramienta adecuada para el perfilado de alta velocidad de materiales de lámina apropiados. Su proceso sin contacto y su ranura de corte estrecha son útiles cuando el corte rápido y repetible es el requisito principal. Pero la fabricación de paneles rara vez se limita al corte de contornos. Los componentes de armarios necesitan cajeados, cazoletas para bisagras, ranuras, rebajes, agujeros perforados, detalles de cantos y mecanizado en tableros más gruesos. Los paneles de señalización pueden requerir letras grabadas, tallado en V o cantos conformados. Los paneles compuestos pueden presentar riesgos relacionados con el calor. En estas situaciones, una fresadora CNC suele generar una producción más aprovechable con una sola configuración y una sola inversión de capital.
Empiece por la pieza, no por la categoría de máquina
La forma más rápida de hacer una comparación deficiente es comparar la velocidad de corte anunciada. Una máquina puede desplazarse rápidamente en una demostración y, aun así, no ser adecuada para la pieza terminada. Las compras deben comenzar con una muestra representativa de la combinación de producción: no solo el panel rectangular más sencillo, sino también las piezas con agujeros, recortes internos, ranuras, cantos conformados y el material más grueso que se produce habitualmente.
Una fresadora elimina material mecánicamente con una herramienta giratoria. Esto le confiere una amplia función de mecanizado. Puede cortar un contorno, crear un cajeado poco profundo, perforar una hilera de agujeros de ensamblaje, formar una ranura o grabar una superficie en el mismo programa. Un láser utiliza energía concentrada para separar o marcar material. Es muy eficaz cuando el resultado deseado es principalmente un corte limpio y estrecho en un material que responde bien al proceso láser.
Esta diferencia es importante porque muchas fábricas de paneles pagan por una cortadora láser y luego conservan equipos secundarios para las operaciones de mecanizado que el láser no puede realizar. Una fresadora puede tener una ventaja menos evidente en una comparación limitada exclusivamente al corte, pero aportar mayor valor a lo largo de toda la hoja de ruta de producción.
Dónde una fresadora CNC suele presentar una mejor opción
Madera de ingeniería más gruesa y paneles de superficie sólida
Para contrachapado, MDF, tableros de partículas, tableros laminados, acrílico, material de superficie sólida y productos de lámina similares, el fresado suele ser el método de producción más flexible. La selección de herramientas, la velocidad del husillo, el avance, la sujeción y la evacuación de virutas pueden ajustarse al material y al requisito de acabado. La fresadora produce virutas en lugar de depender de la separación térmica, lo que evita el canto afectado por el calor asociado al corte láser.
Esto no significa que el fresado produzca automáticamente un canto perfecto. Los laminados pueden astillarse si la geometría de la fresa, el soporte o la estrategia del programa son incorrectos. Los paneles enchapados necesitan una manipulación cuidadosa. Sin embargo, estos son problemas de mecanizado controlables. El taller puede utilizar herramientas de compresión, estrategias adecuadas de entrada y salida, tableros de sacrificio y una extracción de polvo apropiada para proteger la superficie visible.
El corte láser puede ser menos atractivo cuando aumenta el espesor del panel o cuando el material contiene aglutinantes, revestimientos, laminados o estructuras por capas que reaccionan de forma irregular al calor. El oscurecimiento de los cantos, el olor, los residuos y la fusión localizada pueden ser inaceptables en productos donde la apariencia es crítica o pueden generar una tarea de limpieza posterior.
Piezas que necesitan más que un perfil exterior
Este es el punto en el que el valor de la fresadora se subestima con mayor frecuencia. Un panel lateral de armario no solo requiere un contorno. Puede necesitar agujeros para soportes de estantes, perforaciones para conectores, ranuras para el panel trasero, perforaciones para bisagras y alojamientos para herrajes. Una puerta o panel decorativo puede necesitar detalles en relieve, chaflanes, tallado texturizado o información grabada. Una fresadora puede completar estas características sin trasladar el panel a equipos separados de perforación o fresado.
Al revisar cotizaciones, enumere cada operación que se realiza actualmente después del corte. Si una fresadora puede integrar varias de ellas, compare la inversión con el coste, el tiempo de manipulación, el espacio en planta, el esfuerzo de programación y el riesgo de calidad de mantener estaciones separadas. La medida relevante son las piezas terminadas listas para el montaje, no las láminas cortadas por hora.
Trabajo con materiales mixtos y demanda incierta
Un taller que produce una gama estable y limitada de láminas aptas para láser puede justificar un láser dedicado. Pero muchos fabricantes procesan combinaciones cambiantes de paneles de madera, plásticos, paneles compuestos de aluminio, tableros de espuma y láminas no ferrosas. La compatibilidad de materiales debe probarse en cada caso, pero el fresado ofrece un proceso conocido y adaptable en una amplia gama de aplicaciones de paneles no metálicos.
La versatilidad también protege la compra cuando cambia la demanda. Una mesa de fresadora puede utilizarse para componentes de armarios anidados una semana, sustratos para señalización la siguiente y trabajos de prototipado o utillaje después. Esto es valioso cuando los tamaños de pedido varían o el desarrollo de productos es activo. La máquina no está vinculada a un único flujo de trabajo de corte térmico.
La calidad de corte no es un único requisito
«Canto limpio» se utiliza a menudo como si tuviera un único significado. No es así. Un comprador debe definir qué significa limpio para el panel real: sin rebabas, sin laminado astillado, sin canto oscurecido, sin película fundida, sin lijado o con una superficie lista para pegar. El resultado aceptable cambia según el material, el revestimiento, el tratamiento del canto y el uso del producto.
La revisión de cortes de muestra debe incluir caras visibles y ocultas, esquinas internas, agujeros pequeños, nervios estrechos, películas protectoras y revestimientos representativos. Evaluar solo un contorno exterior grande oculta los defectos que a menudo determinan si un proceso es utilizable en producción.
Compare el coste total a lo largo de todo el flujo de trabajo del panel
El precio de compra de la máquina es solo una partida de la decisión. Un sistema láser puede requerir extracción y filtración específicas adecuadas para los materiales procesados. El fresado requiere extracción de polvo, gestión de herramientas, mantenimiento del tablero de sacrificio y sujeción por vacío fiable. Ambos necesitan operadores capacitados, mantenimiento preventivo, disciplina de programación y manipulación segura de materiales.
La comparación se vuelve más clara cuando los costes se vinculan a las etapas de trabajo. Para cada máquina candidata, trace la carga, el posicionamiento, el corte o mecanizado, la descarga, la limpieza de cantos, la perforación, la inspección y el retrabajo. Incluya los cambios de herramienta y de configuración de material, porque una máquina que es rápida con láminas repetitivas puede ser ineficiente cuando el programa contiene lotes pequeños frecuentes.
Las herramientas de fresado son un coste recurrente visible, pero también una variable de proceso controlable. La fresa adecuada puede mejorar la calidad de corte, el tiempo de ciclo y la vida útil de la herramienta. Los consumibles y el mantenimiento del láser también deben evaluarse según los materiales reales y el ciclo de trabajo, en lugar de considerarse una cifra operativa fija. Pida a los proveedores que muestren cómo la configuración propuesta procesa sus propias piezas de muestra, incluidas las características que actualmente generan más desperdicio.
La sujeción puede determinar si la fresadora cumple el valor prometido
El fresado aplica fuerza mecánica sobre el panel. Si las piezas pequeñas se desplazan después de quedar liberadas por el corte, el resultado puede ser cantos dañados, herramientas rotas o piezas rechazadas. Por ello, la zonificación de vacío, el estado del tablero de sacrificio, la estrategia de piezas anidadas, los métodos de piel de cebolla, las pestañas y el tamaño de las piezas requieren atención durante la evaluación.
Un comprador no debe aceptar una afirmación genérica de que una mesa de vacío es «suficiente». Pida ver el espesor de material previsto, el componente más pequeño esperado y la densidad de anidamiento. Los paneles porosos, las láminas deformadas, las tiras estrechas y las piezas muy mecanizadas pueden necesitar métodos de sujeción diferentes. Una buena configuración de fresadora no es simplemente un husillo sobre una mesa; es un proceso completo que mantiene las piezas estables mientras produce las características requeridas.
La captación de polvo merece el mismo escrutinio. Una extracción deficiente reduce la visibilidad, deja residuos en las ranuras, afecta las condiciones de corte de la herramienta y puede interferir con la sujeción. También se convierte en un problema práctico de limpieza. La calidad del equipo no está separada del resultado de producción: la estructura de la máquina, el comportamiento del husillo, los controles, la sujeción, las herramientas y la extracción deben trabajar juntos. Este es el valor de evaluar una solución de fresadora o láser diseñada con precisión como un sistema, en lugar de seleccionar únicamente según una especificación de máquina.
No compre una fresadora cuando el láser sea claramente la herramienta de producción
Una fresadora no es la respuesta universal. Si la producción está dominada por perfiles bidimensionales de gran volumen en un material que se corta limpiamente con láser, un láser puede ofrecer una vía más simple y rápida. El argumento es más sólido cuando el procesamiento sin contacto evita problemas causados por la sujeción mecánica, el desgaste de herramientas o las piezas delgadas y frágiles.
También es posible que ninguna de las dos máquinas deba realizar todas las tareas. Una operación de paneles puede utilizar un láser para una gama específica de láminas de alto rendimiento y una fresadora para características secundarias, productos más gruesos, prototipos y trabajos mixtos. La decisión correcta puede ser un plan de equipos por fases en lugar de forzar todo el trabajo a una sola tecnología.
Utilice una prueba de compra basada en piezas antes de solicitar las cotizaciones finales
Los equipos de compras pueden reducir la incertidumbre preparando un breve paquete técnico antes de conversar con los proveedores:
- Proporcione varios planos de producción, incluida una pieza de alto volumen, una pieza compleja y una pieza con requisitos de cantos visibles.
- Indique cada material, espesor, revestimiento, película y laminado que se procesará en la máquina.
- Identifique qué operaciones deben completarse antes de que el panel salga de la máquina.
- Defina la condición de canto aceptable y cualquier acabado secundario permitido.
- Especifique los tamaños mínimos de las piezas, los tamaños de lámina habituales, la variabilidad de producción y la frecuencia esperada de cambios.
- Solicite un flujo de trabajo propuesto, no solo un modelo de máquina y una afirmación de tiempo de ciclo nominal.
Este proceso expone un error común: comprar una máquina basándose en la pieza más frecuente e ignorar las piezas que generan el mayor coste de manipulación o riesgo de calidad. La inversión más rentable suele ser la que elimina operaciones secundarias difíciles, incluso si no es la más rápida en el perfil más simple.
RICHMAC fabrica equipos láser y fresadoras de alta precisión, lo que hace que una evaluación equilibrada sea más útil que una recomendación centrada primero en la tecnología. Cuando el trabajo con paneles también incluye la fabricación de bastidores, soportes u otros conjuntos metálicos, equipos complementarios como unamáquina de soldadura láser de fibra 4 en 1 pueden formar parte de una revisión más amplia de la célula de producción. Sin embargo, no debe considerarse un sustituto para seleccionar el proceso correcto de corte y mecanizado de paneles.
La decisión de compra debe seguir al panel terminado
Una fresadora CNC suele ofrecer mejor valor a largo plazo cuando los paneles requieren mecanizado en profundidad, características perforadas, procesamiento de material más grueso, materiales variados o menor dependencia de estaciones secundarias. Su ventaja no es que sustituya a todas las cortadoras láser. Su ventaja es que puede convertir una lámina en un componente más completo dentro de un único flujo de trabajo controlado.
Elija un láser cuando el trabajo esté realmente dirigido por el láser: corte de perfiles de alto rendimiento en materiales compatibles con resultados aceptables de cantos térmicos. Elija una fresadora cuando el panel deba mecanizarse, no simplemente separarse. Plantear la decisión en torno a los requisitos de la pieza terminada, la sujeción, la mano de obra posterior y el comportamiento del material conducirá a una elección de equipo más duradera que comparar únicamente cifras de velocidad.
 Cortadora láser de fibra para chapa metálicaLa cortadora láser de fibra para chapa metálica RichMac representa la cima de la tecnología moderna de procesamiento de metales. Diseñado para ofrecer alta precisión, velocidad increíble y máxima durabilidad, este sistema utiliza una fuente láser de fibra de clase mundial para proporcionar cortes limpios, sin rebabas, en una amplia variedad de materiales conductores.
 máquina de soldadura láser de fibra 4 en 1Descripción general de la máquina de soldadura láser de fibra 4 en 1
Soldaduras de alta velocidad y sin defectos sin experiencia requerida
La máquina de soldadura láser de fibra 4 en 1 representa la próxima generación de la tecnología de unión de metales. Al reemplazar la soldadura por arco de argón tradicional (TIG) y la soldadura eléctrica (MIG), este sistema ofrece velocidades de procesamiento hasta 4 a 10 veces más rápidas, zonas afectadas por el calor mínimas y cordones de soldadura increíblemente estéticos. Ya sea configurado como una unidad portátil flexible o como un sistema robótico automatizado, es la herramienta definitiva para la fabricación moderna de metales de alta eficiencia Cortadora láser de tubos de nivel básicoDescripción general de la cortadora láser de tubos de nivel básico
-Alta eficiencia
-Económica
-Rendimiento preciso
La cortadora láser de tubos de nivel básico está diseñada específicamente para pequeñas y medianas empresas (PYMES) que buscan automatizar su fabricación de metal con una inversión inicial mínima. Ofrece el equilibrio perfecto entre velocidad de corte, precisión y asequibilidad, lo que la convierte en la solución ideal de "nivel básico" para procesar diversos perfiles metálicos, incluidos tubos redondos, cuadrados y rectangulares.


Deja una respuesta
Obtenga cotizaciones en tiempo real
¿Le interesa? Deje sus datos de contacto.