
Lista de categorías
Publicaciones recientes
 Factores clave para seleccionar una máquina de corte de chapa de gran formato con carril a nivel de suelo08-09-2026
 Cómo las máquinas de chapa de gran tamaño con riel de suelo facilitan el procesamiento de paneles metálicos sobredimensionados08-09-2026
 Controles de seguridad necesarios para la soldadura y limpieza de superficies con láser de fibra 4 en 108-09-2026
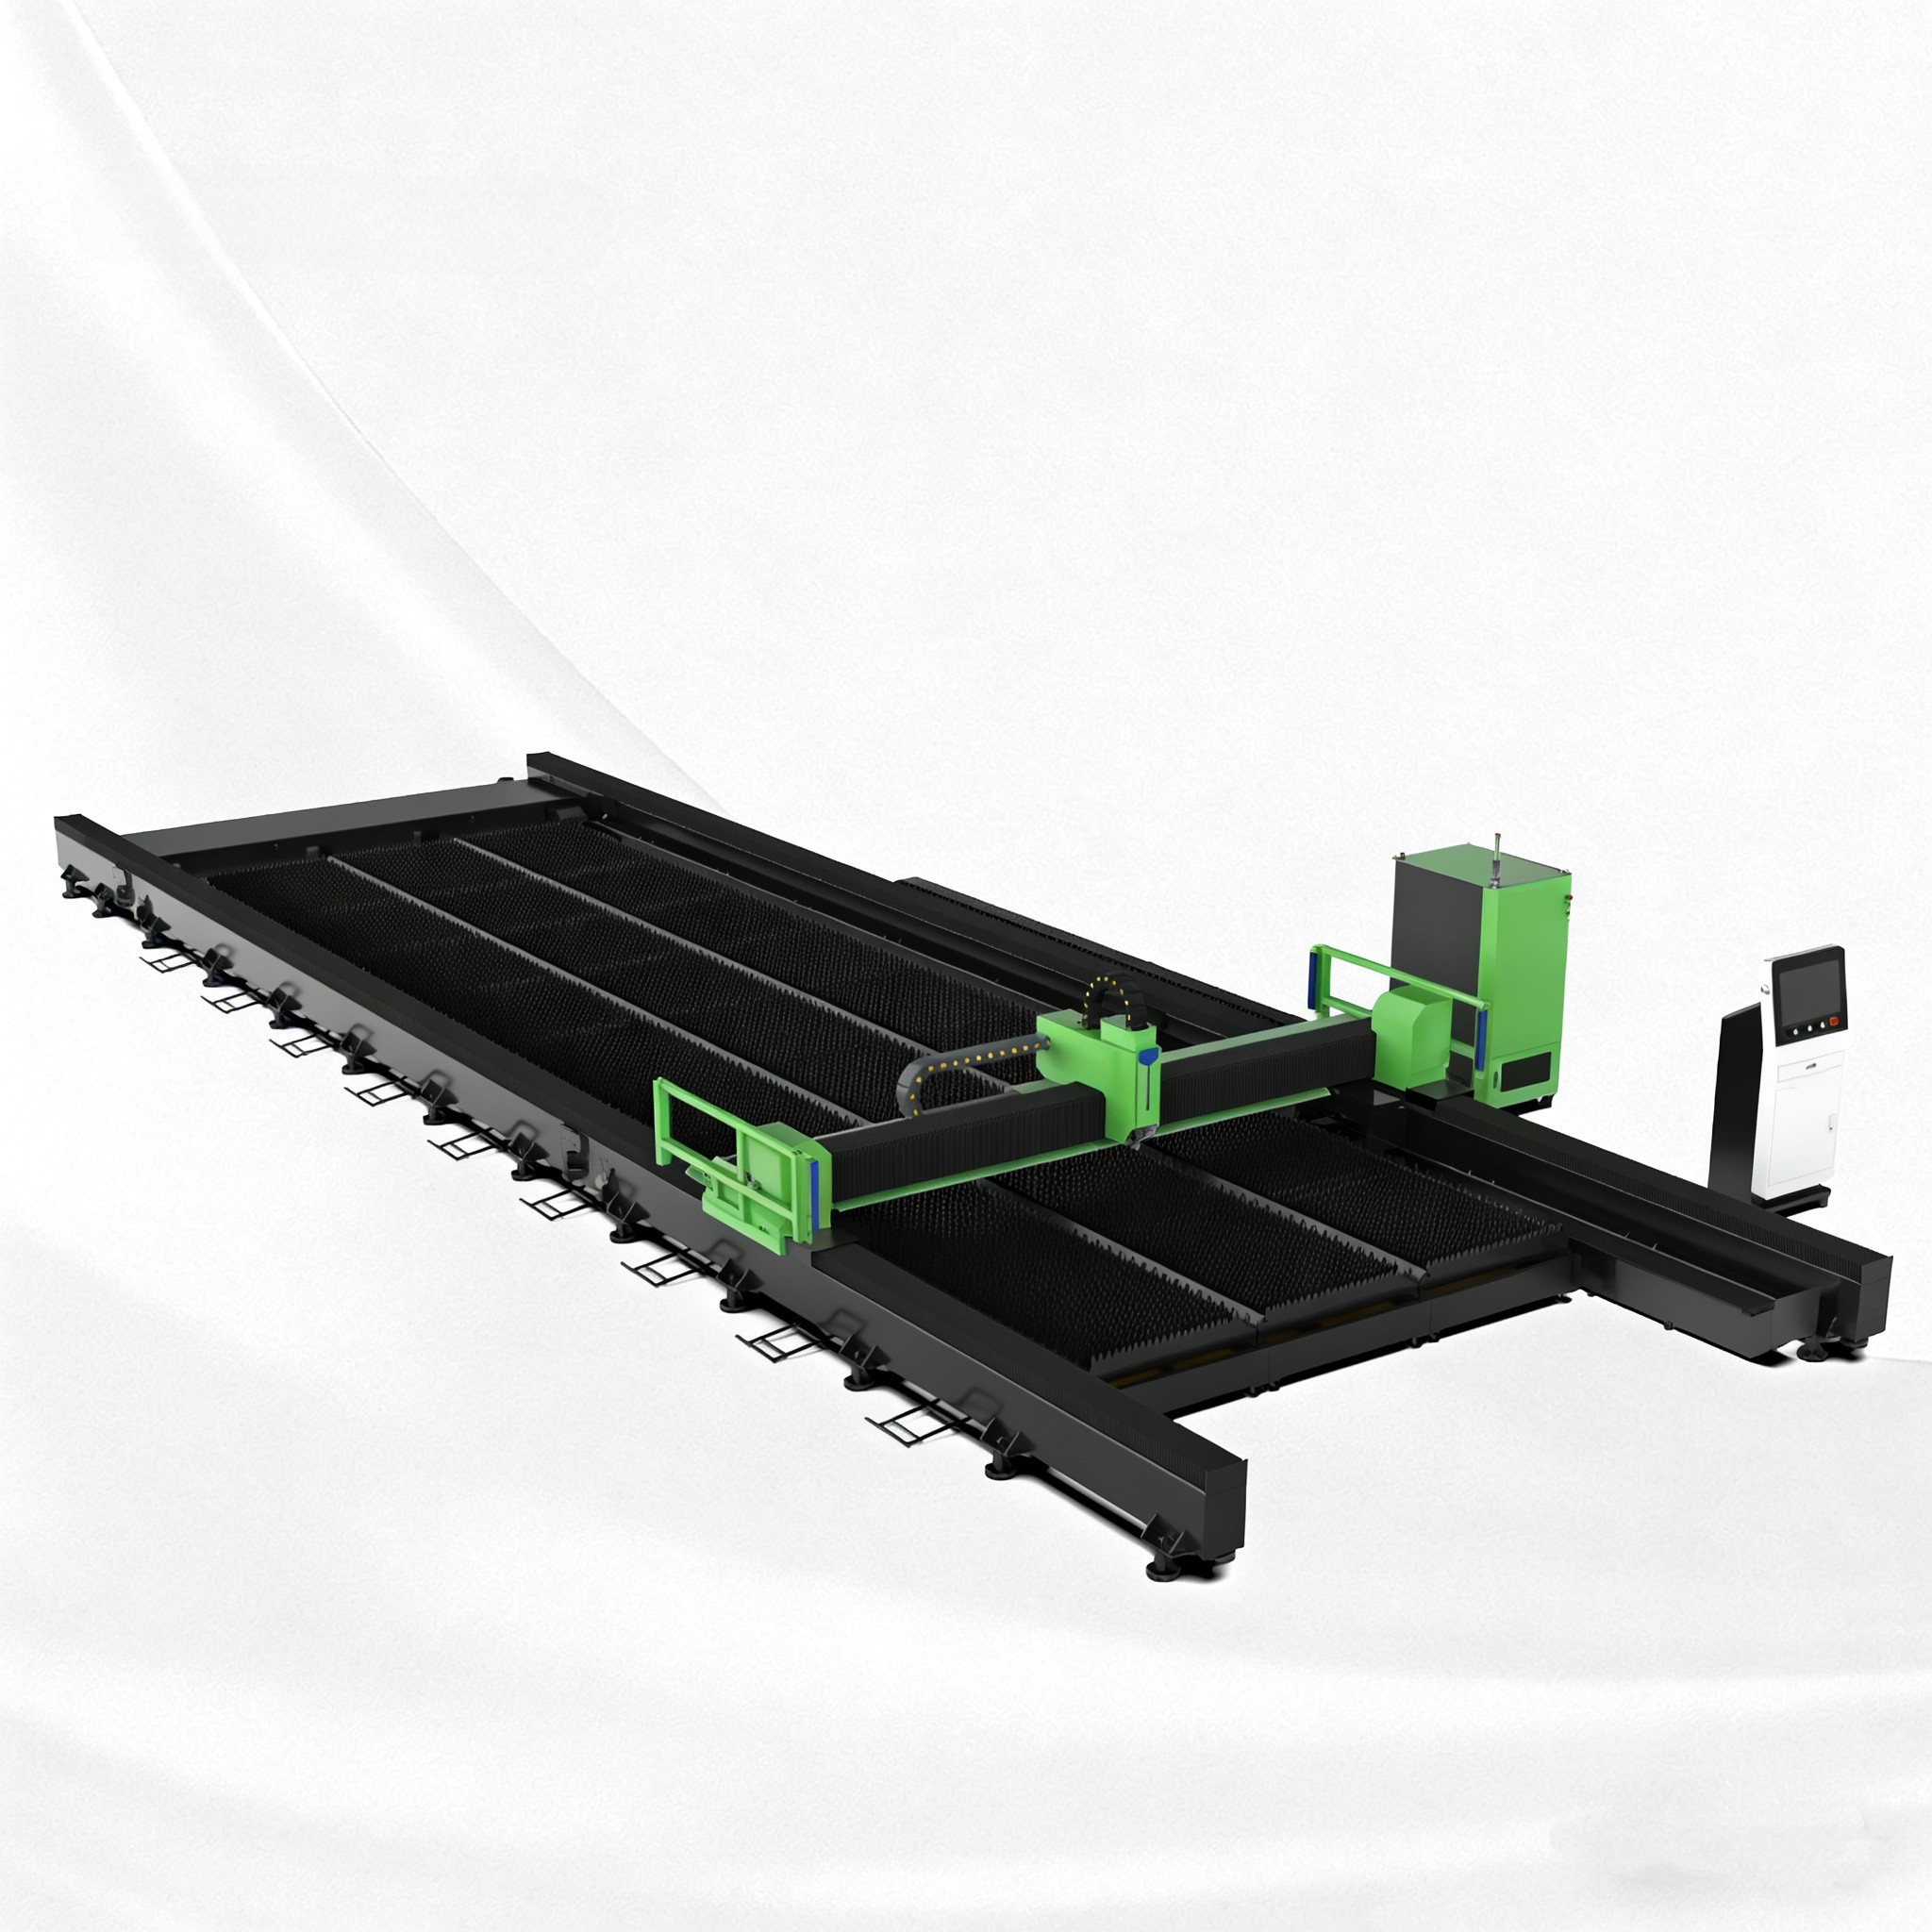
Factores clave para seleccionar una máquina de corte de chapa de gran formato con carril a nivel de suelo
La decisión de comprar una máquina de corte de chapa con rieles a nivel del suelo de gran formato debe comenzar por el trabajo que debe salir de la mesa, no por la mayor área de corte mostrada en un folleto. Una máquina puede procesar chapa sobredimensionada, pero eso no significa automáticamente que mantendrá la precisión en toda la longitud de trabajo, cargará el material de forma eficiente o seguirá siendo práctica de mantener.
Para operaciones que manejan placas largas, paneles anchos o tamaños de chapa mixtos, el diseño con rieles a nivel del suelo puede ser una opción razonable para lograr un área de procesamiento mayor. El sistema de rieles se instala a lo largo del suelo y soporta el pórtico móvil a lo largo de una distancia extendida. Esta disposición evita algunas limitaciones de transporte asociadas con las bancadas de máquina de una sola pieza. Sin embargo, su valor depende de la calidad de la instalación, la rigidez de la máquina, el control de movimiento y de qué tan bien se adapte la máquina al flujo de materiales a su alrededor.
Al evaluar una solución de corte de chapa con rieles a nivel del suelo de gran tamaño, considere el tamaño de corte como un requisito dentro de un sistema de producción más amplio. La elección correcta es aquella que produce piezas aceptables de manera constante, se adapta al espacio disponible y al método de manipulación, y puede recibir soporte durante toda su vida útil.
Comience con la pieza real más grande, no con la chapa más grande posible
Los compradores suelen comenzar solicitando una máquina que pueda alojar la chapa más grande que podrían procesar. Es comprensible, pero puede generar costes innecesarios y una instalación compleja si el trabajo ocasional de gran tamaño determina toda la inversión.
Enumere la pieza terminada más grande, la chapa entrante más grande, los patrones de anidado habituales, el margen previsto en los bordes y la dirección de carga. Estas son dimensiones diferentes. Una máquina puede aceptar técnicamente una chapa que cabe en la mesa, dejando muy poco margen para errores de carga, abrazaderas, lamas o una manipulación práctica. Si las chapas llegan con bordes doblados o película protectora, el espacio adicional cobra mayor importancia.
También separe la producción rutinaria de los trabajos excepcionales. Si las piezas muy grandes son frecuentes, puede justificarse un sistema largo de rieles a nivel del suelo. Si son poco frecuentes, subcontratar el trabajo sobredimensionado o rediseñar la pieza en conjuntos puede generar una inversión más equilibrada. Comprar recorrido adicional “por si acaso” aumenta la longitud de instalación de los rieles, los requisitos de superficie, la complejidad de manipulación de materiales y el área que debe mantenerse despejada alrededor de la máquina.
La cimentación de los rieles forma parte de la máquina
En una máquina con rieles a nivel del suelo, el suelo y la instalación de los rieles influyen en el resultado final. El pórtico solo puede moverse con la precisión que permitan los rieles. Un cabezal de corte y un sistema de control de alta calidad no pueden compensar por completo los rieles mal alineados, con soporte irregular, contaminados o que pueden desplazarse con el tiempo.
Pida al proveedor que explique el proceso de preparación del sitio en términos prácticos. La conversación debe abarcar el estado de la cimentación, el método de montaje de los rieles, los procedimientos de nivelación y alineación, las cuestiones de drenaje o humedad, el tendido de cables y cómo se inspecciona la instalación terminada. También debe dejar claro quién es responsable de cada etapa: contratista de obra civil, instalador, proveedor de la máquina o equipo del sitio.
Los rieles largos están expuestos a una mayor variación ambiental que una bancada compacta cerrada. Los cambios de temperatura, el polvo, el tráfico de carretillas elevadoras y las vibraciones cercanas pueden afectar la instalación. La cuestión no es si existen estas condiciones, ya que la mayoría de los talleres de fabricación tienen algunas de ellas. La cuestión es si el diseño de rieles seleccionado, las cubiertas, el sistema de lubricación y el acceso para mantenimiento son adecuados para el entorno real.
Un principio útil de compra es sencillo: no evalúe los rieles a nivel del suelo como un accesorio. Evalúelos como un componente de precisión con la misma seriedad que el pórtico, el sistema de accionamiento y la fuente láser.
La rigidez importa más a medida que crece el área de corte
Una mayor luz hace que el comportamiento estructural sea más importante. Durante los movimientos rápidos, los cambios de dirección y la aceleración, el pórtico y el carro están sometidos a fuerzas dinámicas. Si la estructura carece de suficiente rigidez, la máquina puede presentar una calidad inconsistente en las esquinas, menor repetibilidad en distintas posiciones de la mesa o la necesidad de reducir las velocidades de operación para preservar resultados aceptables.
No se base en el término amplio “servicio pesado” al comparar máquinas. Solicite una explicación clara del diseño estructural: construcción del pórtico, disposición del accionamiento, separación entre rieles, método de transmisión por cremallera y piñón u otro método, y cómo se gestiona la masa móvil. El propósito no es comparar nombres de componentes aislados. Es comprender si el sistema de movimiento completo está diseñado para un rendimiento estable a lo largo del recorrido requerido.
La sincronización de doble accionamiento merece atención específica en pórticos largos. Si los dos lados de una viga móvil no permanecen correctamente coordinados, el pórtico puede desalinearse ligeramente durante el movimiento. Esto afecta el posicionamiento y somete innecesariamente a tensión los componentes mecánicos. El controlador, el sistema servo, el método de referenciación y la disposición mecánica deben trabajar conjuntamente para mantener la escuadra de la viga durante toda la operación.
Cuando sea posible, revise muestras de piezas fabricadas en diferentes ubicaciones dentro del área de corte. Un resultado limpio cerca del centro de la mesa es útil, pero no demuestra la misma calidad en los extremos más alejados de una trayectoria larga. Inspeccione orificios, esquinas, bordes rectos largos y características repetidas, en lugar de juzgar únicamente por una demostración de corte rápida.
Defina la precisión en función de las piezas y las tolerancias
“Alta precisión” no es una especificación de compra. Debe vincularse a las piezas que se producen. Un panel decorativo, una placa base estructural y un componente que debe alinearse con orificios mecanizados pueden requerir diferentes niveles de control dimensional y calidad de borde.
Antes de comparar cotizaciones, prepare una lista de piezas representativas. Incluya el tipo de material, el rango de espesores, los tamaños habituales de orificios, las características más pequeñas, las dimensiones críticas, las cantidades previstas y cualquier proceso posterior, como plegado, soldadura, mecanizado o recubrimiento. Esta lista revela si la calidad de corte debe optimizarse para velocidad, precisión, condición del borde o una combinación de las tres.
Por ejemplo, los orificios muy pequeños y las geometrías complejas imponen exigencias diferentes al proceso que los perfiles grandes cortados de placas más gruesas. El material grueso puede requerir una perforación más lenta y estable, mientras que la chapa fina puede ser sensible a la distorsión térmica y a la manipulación. Una máquina adecuada para un amplio rango de materiales solo tiene valor si los parámetros de corte previstos, el sistema de gas, la selección de boquillas y el flujo de trabajo de anidado también son viables para ese rango.
Pregunte cómo se verifica la repetibilidad después de la instalación y cómo se comprueba la alineación durante el servicio. La precisión no es solo una condición del día de aceptación. Debe seguir siendo manejable después de la operación normal, el mantenimiento y los cambios en el entorno del taller.
La capacidad de corte está limitada por todo el flujo de trabajo
Un láser de gran formato puede convertirse en el proceso más rápido de una cadena lenta de manipulación de materiales. Las chapas largas deben cargarse, posicionarse, cortarse, descargarse, clasificarse y trasladarse de forma segura. Si el material se carga manualmente con una grúa puente, el ritmo de producción será muy diferente al de una instalación con equipos automatizados de carga y descarga.
Trace el recorrido del trabajo desde la chapa en bruto hasta las piezas terminadas clasificadas. Considere dónde esperan las chapas completas, cómo llegan a la mesa de corte, cómo se retiran las piezas terminadas, adónde van las retículas y si los operarios tienen acceso seguro a ambos lados de la máquina. Este ejercicio suele identificar el verdadero cuello de botella antes de emitir la orden de compra.
El tiempo de ciclo debe evaluarse más allá de la velocidad de desplazamiento del cabezal de corte. La perforación, las transiciones de contorno, el cambio de chapa, la retirada de piezas, las revisiones de boquillas y la preparación del programa afectan al rendimiento útil del sistema. Una máquina de menor precio puede ser la opción más débil cuando exige más intervención manual o genera trabajo posterior inestable.
Elija la configuración de corte según la realidad del material
El corte por láser de fibra se selecciona a menudo por su flexibilidad en aplicaciones habituales de chapa metálica, pero la configuración óptima sigue dependiendo de la mezcla real de materiales y espesores. La fuente, el cabezal de corte, el sistema de gas auxiliar, la detección de altura y el software de control deben evaluarse como un proceso conectado, en lugar de como partidas independientes.
No especifique la potencia láser basándose únicamente en el deseo de contar con el número más alto disponible. Una mayor potencia puede ampliar la capacidad de procesamiento y mejorar la productividad en aplicaciones adecuadas, pero también cambia los requisitos de suministro eléctrico, refrigeración, suministro de gas, control del proceso y disciplina del operario. Para trabajos concentrados en un rango moderado de espesores, un sistema bien adaptado puede aportar mejor valor operativo que una configuración sobredimensionada que rara vez se utiliza cerca de su capacidad prevista.
El suministro de gas auxiliar se subestima con frecuencia. La pureza del gas, la estabilidad de presión, el almacenamiento, la capacidad de las tuberías y la distancia de suministro pueden afectar la consistencia del corte. Una cotización que parece completa aún puede dejar al sitio responsable de infraestructura esencial de gas. Lo mismo se aplica a la extracción. Las chapas grandes generan una cantidad considerable de humo y polvo en un área amplia, por lo que la captación de humos debe diseñarse según el tamaño de la mesa, el tipo de material y el patrón de corte, en lugar de añadirse como una consideración posterior.
El software debe reducir las decisiones en el taller
El software es donde el pedido de venta se convierte en movimiento de la máquina. La calidad del anidado afecta la utilización del material; las bibliotecas de proceso influyen en la consistencia del corte; y la interfaz de control determina con qué facilidad los operarios pueden recuperarse de interrupciones o adaptarse a un cambio en la condición de la chapa.
Revise el flujo de trabajo para importar planos, preparar anidados, asignar material, seleccionar parámetros, simular un trabajo y realizar el seguimiento de remanentes. Un sistema útil debe hacer que el trabajo normal sea repetible sin impedir que los usuarios experimentados realicen ajustes controlados. También debe permitir una separación clara entre los ajustes de proceso aprobados y los cambios informales realizados en el taller.
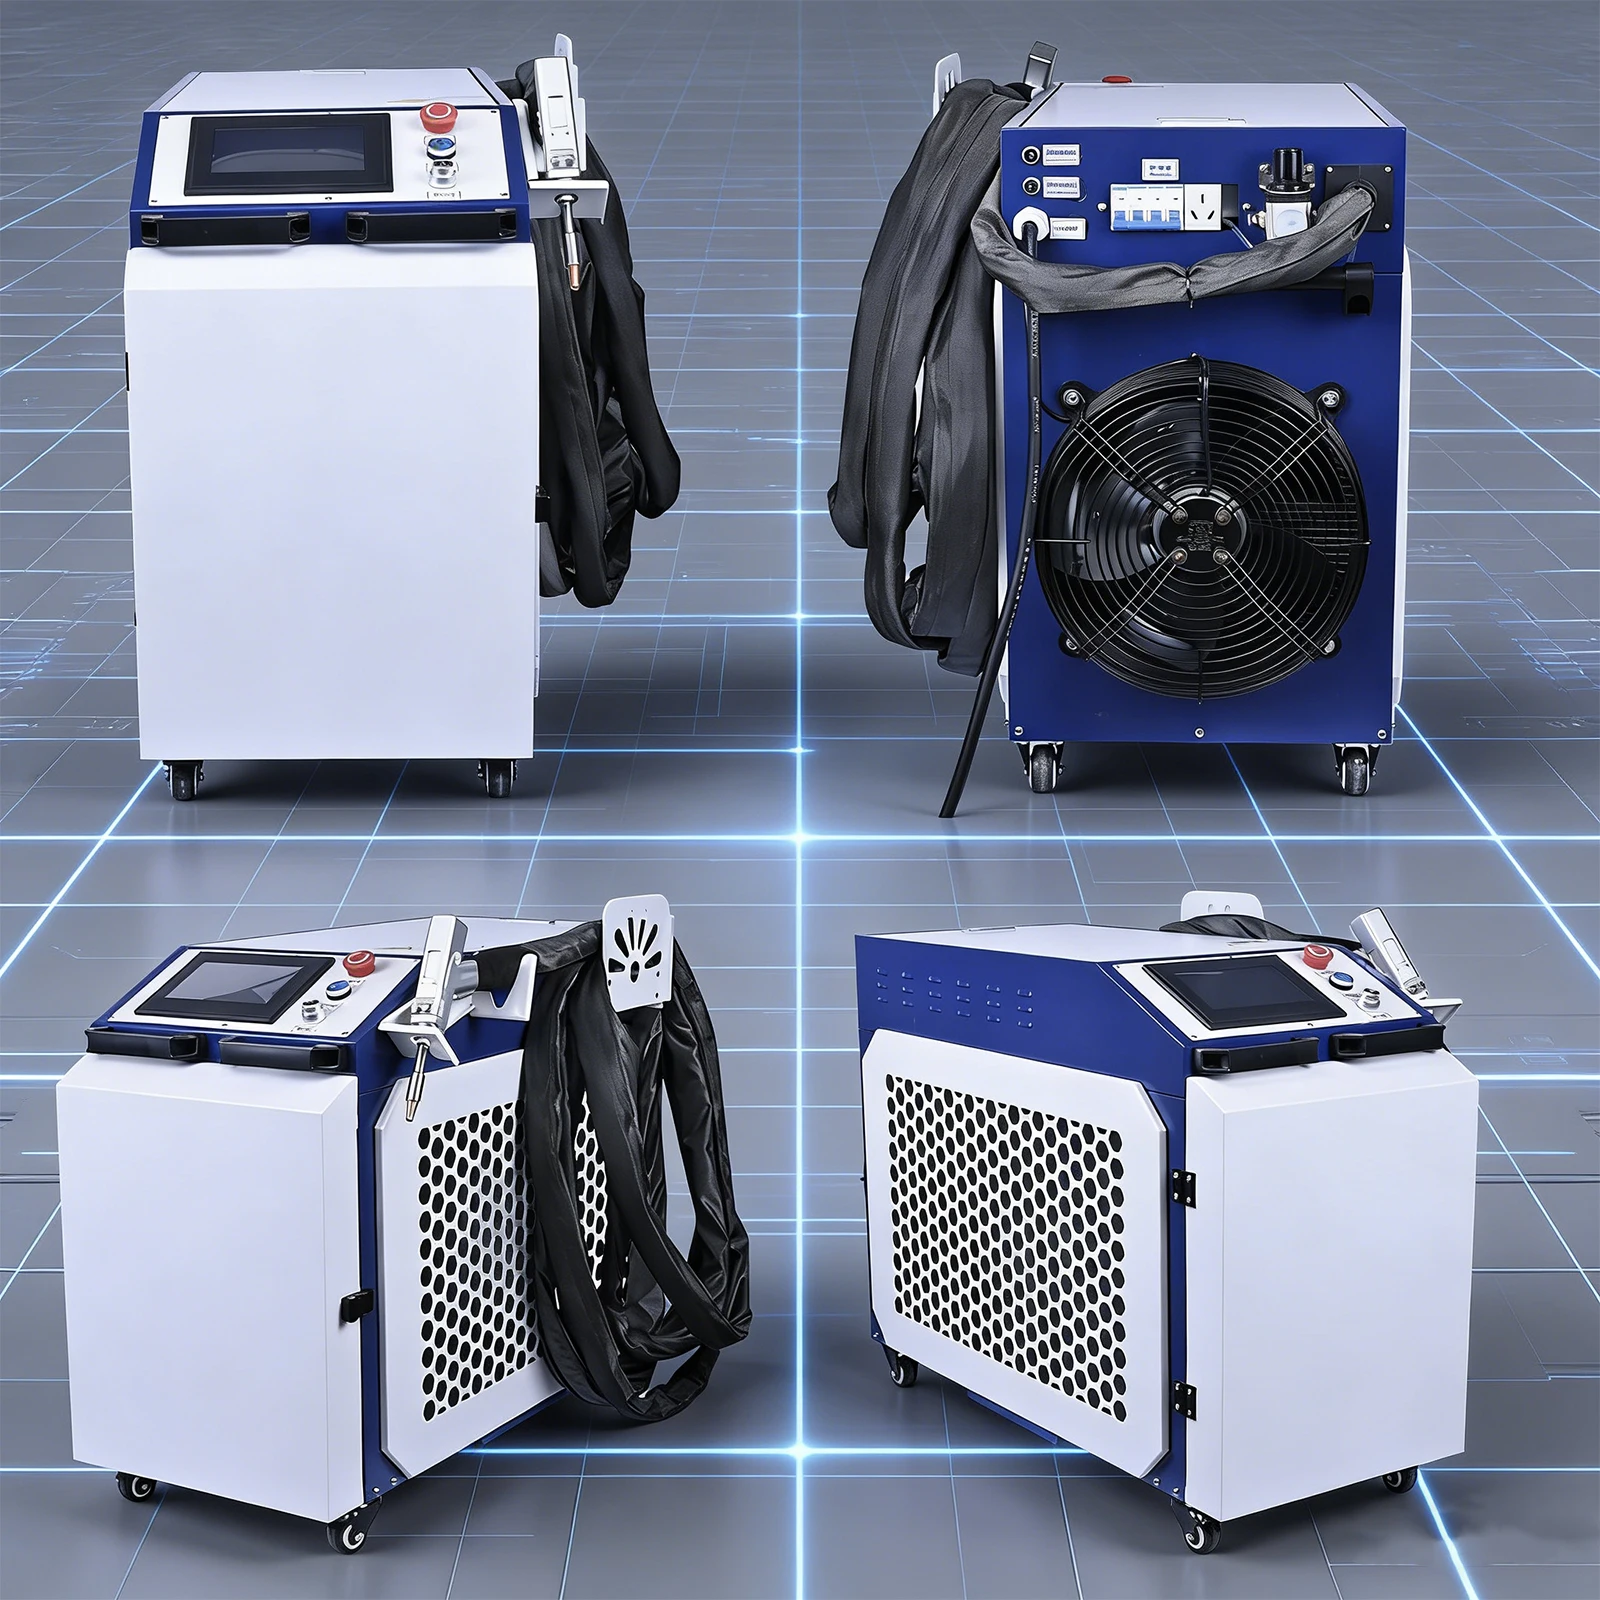
Para operaciones que cortan piezas antes del ensamblaje, la integración del software puede ser importante más allá de la mesa de corte. Las etiquetas de piezas, las instrucciones de clasificación y la trazabilidad de los trabajos pueden reducir la confusión cuando muchas piezas similares salen de una chapa grande. Esto es especialmente relevante cuando los componentes cortados pasan al plegado y la soldadura. Una herramienta independiente como unamáquina de soldadura láser de fibra 4 en 1 puede ser relevante para una célula de fabricación integrada, pero debe evaluarse de forma independiente de la cortadora con rieles a nivel del suelo. Combinar etapas de proceso en una conversación de compra no significa que una máquina pueda reemplazar a la otra.
El acceso para mantenimiento y el soporte determinan el tiempo de actividad útil
Las máquinas grandes generan tareas de mantenimiento en una superficie física mayor. Considere el acceso a rieles, cremalleras, puntos de lubricación, fuelles o cubiertas, cadenas portacables, consumibles del cabezal de corte, armarios eléctricos y conductos de extracción. Un componente sencillo de reemplazar en una máquina compacta puede requerir más planificación cuando está situado a lo largo de una instalación de rieles larga.
Solicite un programa de mantenimiento rutinario que distinga entre limpieza diaria, inspección periódica, actividades de calibración y tareas de servicio que requieran un técnico capacitado. El objetivo es identificar qué tareas puede realizar el equipo del sitio de forma segura y cuáles requieren soporte del proveedor. Los consumibles y repuestos críticos deben discutirse antes de la puesta en marcha, especialmente cuando los programas de producción no pueden tolerar periodos de espera prolongados.
La capacidad del proveedor debe evaluarse en términos igualmente prácticos. Confirme el alcance de la puesta en marcha, el formato de capacitación de los operarios, el proceso de diagnóstico remoto, el acuerdo de respuesta de servicio, la disponibilidad de documentación técnica y el soporte de repuestos. RISTEC se especializa en máquinas láser y fresadoras de alta precisión, con la calidad mantenida dentro de su proceso de fabricación; para una instalación grande basada en rieles, la cuestión de compra más importante es cómo esa responsabilidad de ingeniería se traduce en disciplina de instalación, puesta en marcha y acceso al servicio a largo plazo en el sitio de operación.
Compare las cotizaciones con el mismo alcance
Dos propuestas pueden tener descripciones de máquina similares e incluir alcances de proyecto muy distintos. Una puede incluir instalación de rieles, interfaces de extracción de polvo, elementos de cerramiento de seguridad, capacitación, herramientas, software y soporte de aceptación. Otra puede cotizar solo la máquina básica. Comparar precios principales sin normalizar estos detalles genera una sorpresa presupuestaria evitable más adelante.
Cree una hoja comparativa que registre la configuración completa entregada: área de trabajo, alcance de rieles y cimentación, fuente láser y cabezal, sistema de movimiento, diseño de mesa de corte, software de control y anidado, interfaces de gas, requisito de extracción, disposiciones de seguridad, instalación, capacitación, condiciones de garantía y repuestos recomendados. Marque los elementos poco claros en lugar de asumir que están incluidos.
También resulta útil definir los criterios de aceptación antes de realizar el pedido. Estos deben relacionarse con materiales y piezas representativos, no solo con una demostración genérica de la máquina. Acordar el rango de producción previsto proporciona a ambas partes una base más clara para la instalación y la entrega.
Una secuencia de selección disciplinada
- Elabore una lista de trabajos representativos a partir de los trabajos actuales y previstos, separando la demanda normal de los requisitos ocasionales de gran tamaño.
- Trace el movimiento de chapa, la retirada de piezas, la extracción, la electricidad, el gas y el acceso de los operarios en el espacio disponible del suelo.
- Evalúe la cimentación y la instalación de rieles como un proyecto de precisión, en lugar de como una tarea general del sitio.
- Compare el diseño estructural, el control de movimiento y las muestras de corte en toda el área de trabajo.
- Evalúe el software, el acceso para mantenimiento, la puesta en marcha y el soporte como parte del sistema de producción.
- Normalice las cotizaciones de los proveedores para comparar el alcance completo instalado, no el precio principal de la máquina.
La decisión de compra más sólida no suele ser la máquina con la mayor especificación declarada. Es el sistema cuya instalación de rieles, diseño estructural, configuración de corte, flujo de materiales y modelo de servicio están alineados con las piezas que deben producirse todos los días.
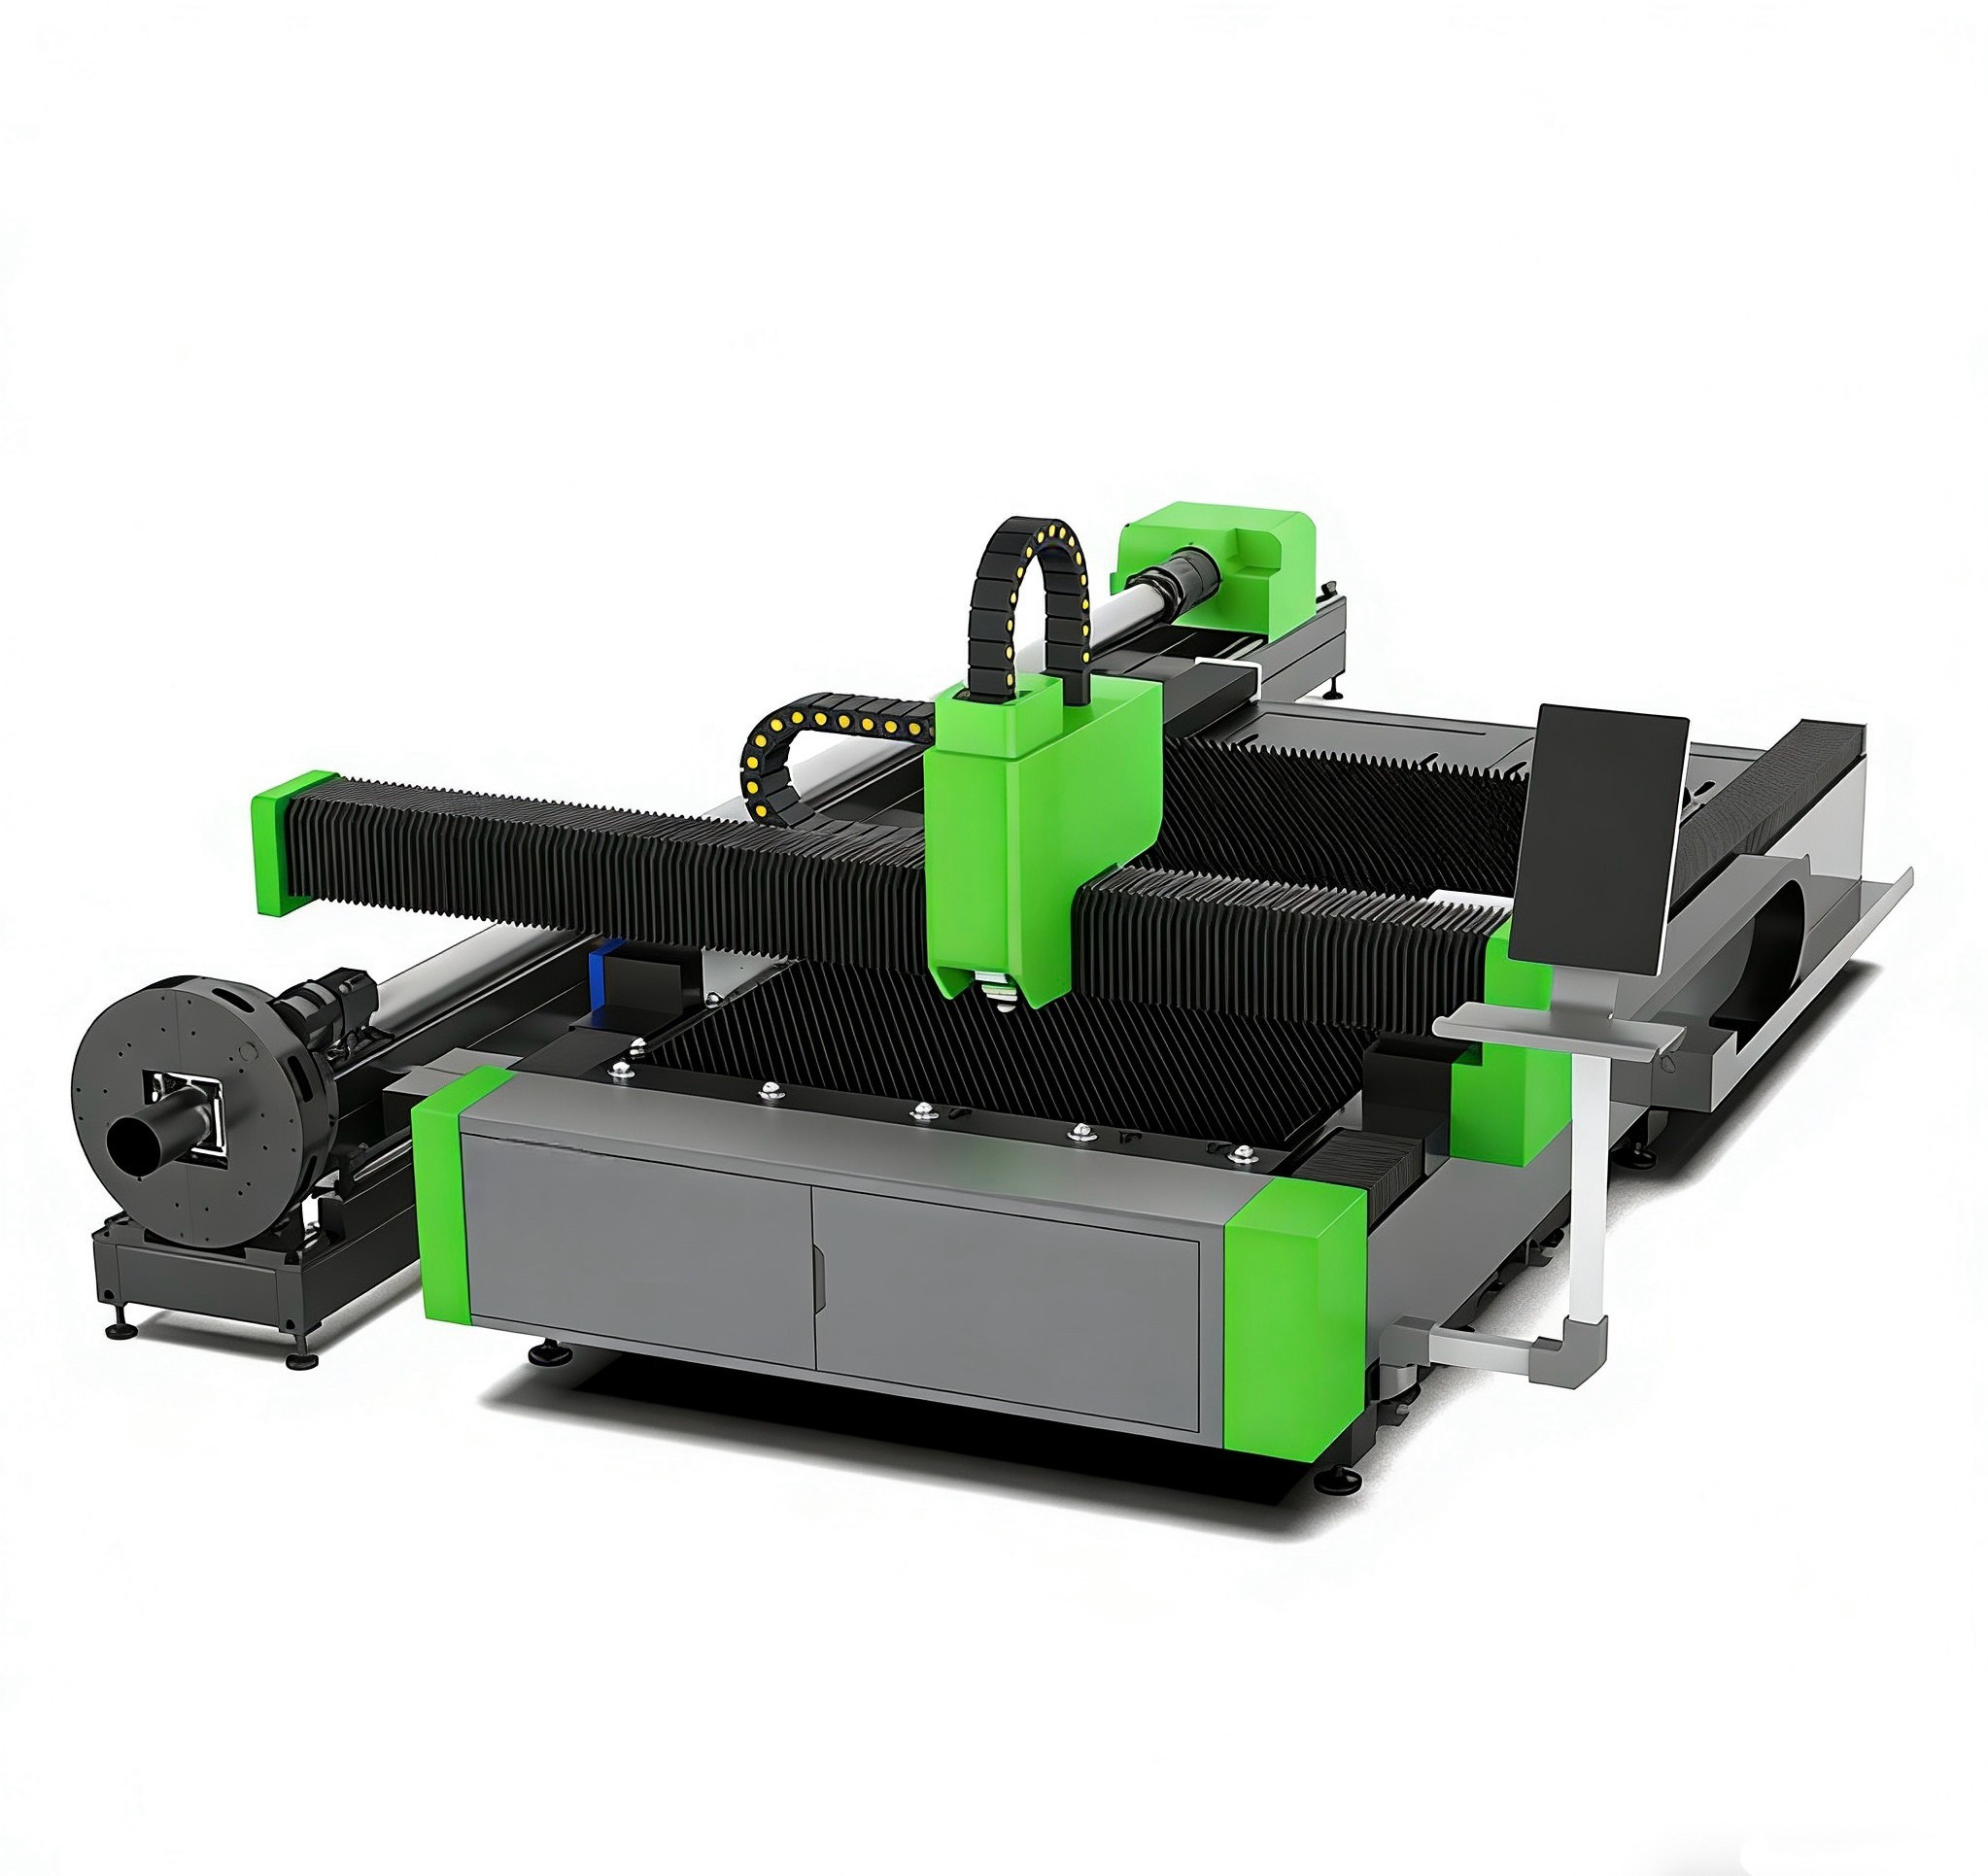
 Cortadora láser para chapas metálicas y tubosLa cortadora láser para chapas y tubos es un sistema de doble propósito y alta eficiencia, diseñado para procesar tanto chapas metálicas planas como diversos perfiles de tubos/tuberías en una sola máquina. Al eliminar la necesidad de adquirir dos sistemas independientes, ofrece a los fabricantes de estructuras metálicas una solución altamente rentable que ahorra un espacio considerable, reduce la mano de obra y multiplica las capacidades de producción.
 Cortadora láser de chapa con riel a nivel de suelo de gran tamañoLa cortadora láser de chapa con riel a nivel de suelo de gran tamaño es una solución industrial de alto rendimiento diseñada específicamente para el procesamiento intensivo de placas metálicas extralargas y extraanchas. Gracias a su diseño de riel instalado a nivel de suelo, esta máquina elimina las limitaciones de tamaño de los bastidores integrados tradicionales y ofrece una capacidad de expansión «infinita» para la fabricación a gran escala.
Deja una respuesta
Obtenga cotizaciones en tiempo real
¿Le interesa? Deje sus datos de contacto.