


Lista de categorías
Publicaciones recientes
 ¿Para qué se utiliza una máquina router CNC en la fabricación de rótulos y muebles?27-10-2026
 Antes de comprar una fresadora CNC ATC: pruebas de aceptación de precisión y cambio de herramientas27-10-2026
 ¿Qué hace una máquina de soldadura láser 4 en 1? Modos y pasos de cambio27-10-2026
Antes de comprar una fresadora CNC ATC: pruebas de aceptación de precisión y cambio de herramientas
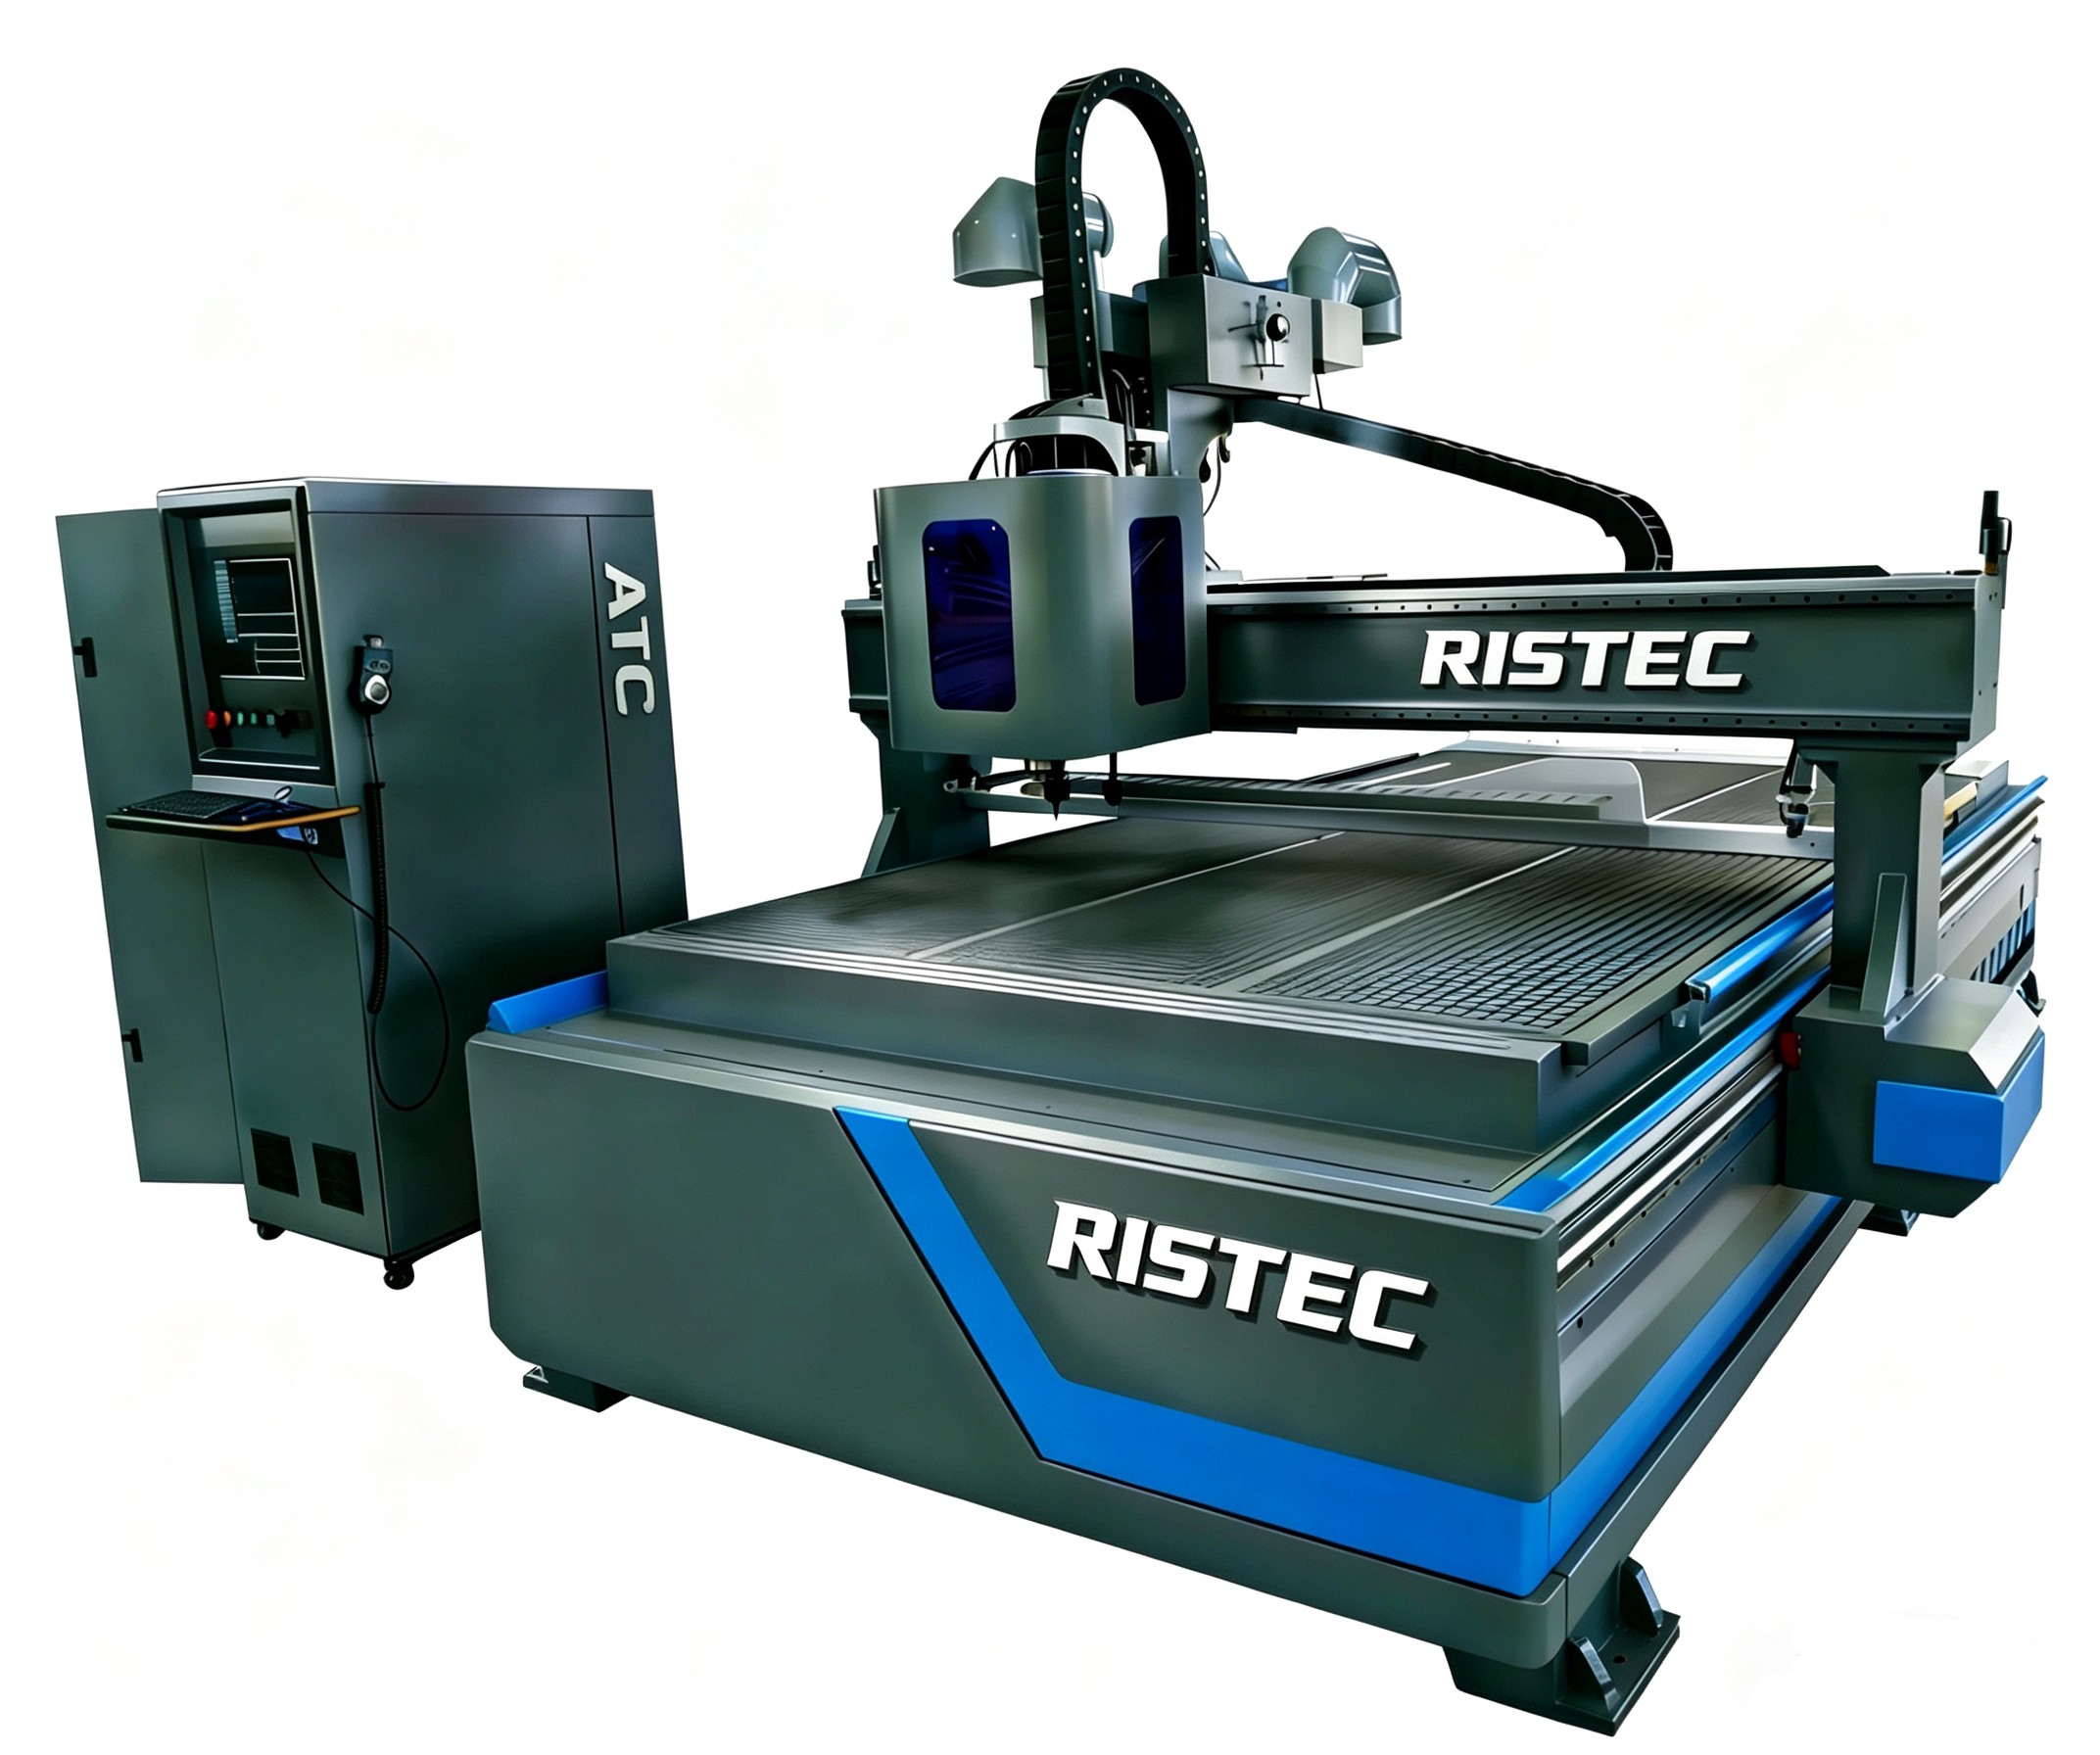
Para verificar la calidad de una fresadora CNC ATC antes de comprarla, solicite una prueba de aceptación documentada que utilice sus materiales, herramientas representativas y condiciones de producción. Las pruebas deben abarcar la precisión de posicionamiento, la repetibilidad, el descentramiento del husillo, los cambios automáticos de herramienta y las dimensiones de las piezas terminadas. Un corte de demostración impecable, por sí solo, no permite saber si la máquina mantendrá las tolerancias en toda su área de trabajo ni si conservará las compensaciones de herramienta tras cambios repetidos.
Acuerde el método de prueba y los criterios de aceptación antes de hacer el pedido. Así, ambas partes dispondrán de una base clara para la aceptación y se evitará que la máquina apruebe la prueba únicamente porque su mejor muestra presenta buenos resultados.
Defina qué debe producir la máquina
Comience con el plano de una pieza representativa. Identifique las dimensiones que afectan al ajuste, el ensamblaje o las operaciones posteriores: la distancia entre orificios, el ancho de las cavidades, la escuadra del panel, las superficies de acoplamiento y la uniformidad de la profundidad. Especifique el material, el espesor, el método de sujeción, las herramientas de corte y las condiciones de mecanizado previstas.
Una fresadora destinada al anidado de piezas en planchas requiere pruebas distintas de las de una máquina que fabrica utillajes de ajuste preciso. En los paneles grandes, la precisión en toda la mesa y la sujeción por vacío cobran especial importancia. Las cavidades profundas y las piezas altas exigen más en cuanto a saliente de herramienta, rigidez y espacio libre.
Mantenga separadas la precisión de la máquina y la precisión de la pieza terminada. Las mediciones de los ejes ayudan a identificar errores de la máquina. Una muestra mecanizada también refleja los efectos de las herramientas, la sujeción de la pieza, el movimiento del material y las fuerzas de corte. Ambas pruebas son necesarias para determinar si la fresadora es adecuada para el trabajo.
El documento de aceptación debe registrar:
- La configuración de la máquina, los ajustes del control y el estado de las compensaciones.
- El material de prueba, las herramientas, los portaherramientas, los avances, las velocidades y el método de sujeción.
- Los métodos de medición, la idoneidad de los instrumentos y las tolerancias acordadas.
- Las condiciones de calentamiento, la duración de la prueba y el tratamiento de los resultados no conformes.
- Qué comprobaciones se repetirán tras la instalación.
Compruebe por separado la precisión de posicionamiento y la repetibilidad
La precisión de posicionamiento indica la proximidad con la que un eje alcanza la posición programada. La repetibilidad indica la constancia con la que vuelve a esa posición. Una máquina puede volver de forma consistente a una posición incorrecta, por lo que una declaración de repetibilidad no demuestra la precisión dimensional.
Solicite mediciones en varios puntos de cada eje pertinente y desde ambas direcciones de aproximación. Los cambios de dirección pueden revelar juego o error de inversión que una demostración en un solo sentido no detectaría. Incluya puntos cerca de los extremos del recorrido y dentro del área donde se realizará la producción.
Para tolerancias exigentes, solicite mediciones con interferómetro láser realizadas por un técnico competente. El informe debe identificar la configuración, las condiciones ambientales, las posiciones de los ejes y si las compensaciones estaban activadas. Los resultados con las compensaciones desactivadas pueden ayudar a diagnosticar el comportamiento mecánico; la aceptación final debe corresponder a la configuración suministrada para producción.
Un comparador de carátula puede servir para comprobar localmente el retorno a una posición, pero no permite establecer la precisión de posicionamiento en un área de trabajo extensa. Del mismo modo, las coordenadas que muestra el control son valores de consigna o de realimentación, no una prueba independiente de la posición física.
Compruebe también la escuadra entre ejes. Cada eje puede posicionarse correctamente por separado y, aun así, la relación entre ellos puede generar piezas rectangulares deformadas. Las mediciones realizadas en toda la mesa, respaldadas por una prueba de corte adecuada, ayudan a detectar este problema.
Mida el descentramiento del husillo en la interfaz de herramienta
El descentramiento del husillo puede afectar al acabado superficial, al diámetro de los orificios, a la vida útil de la herramienta y a la carga soportada por cada filo de corte. Pregunte dónde se realizó la medición. Una lectura en la interfaz del husillo y otra tomada sobre una barra de prueba que sobresale del portaherramientas describen partes distintas del conjunto.
Utilice una barra de prueba de precisión adecuada y un comparador, con el husillo parado y asegurado conforme al procedimiento de inspección segura de la máquina. Registre el punto de medición y la longitud de saliente. Un saliente mayor puede hacer más evidente el error angular, por lo que las lecturas tomadas a distintas distancias no son directamente comparables.
Inspeccione la interfaz del husillo, el portaherramientas, la pinza cuando corresponda y las superficies de asiento para detectar daños o contaminación. Si la lectura no es aceptable, aísle estos componentes antes de concluir que el propio husillo está defectuoso.
Repita la medición después de retirar y volver a instalar el portaherramientas mediante el cambiador automático de herramientas. Así se comprueba si el sistema completo restablece la posición de la herramienta de forma consistente. Cuando sean importantes las cavidades poco profundas o el planeado, compruebe también la alineación del husillo: un husillo inclinado puede dejar estrías aunque el descentramiento sea aceptable.
Exija al cambiador automático de herramientas que demuestre su fiabilidad
Un único cambio correcto demuestra que el mecanismo funciona, pero aporta pocas pruebas de su fiabilidad durante un programa de producción. Ejecute una secuencia documentada por todo el almacén, con distintas posiciones de los alojamientos y conjuntos de herramientas representativos dentro de los límites permitidos por la máquina.
Establezca el número de ciclos en función de la carga de trabajo prevista y registre cada intento de cambio. No acepte un resultado «aprobado» sin explicación si se han reiniciado y omitido intentos fallidos.
Observe la confirmación de sujeción, la orientación del husillo cuando sea necesaria, el suministro de aire y el estado de las interfaces de herramienta. Solicite al proveedor que demuestre, mediante un procedimiento de prueba aprobado, la respuesta prevista ante la falta de una herramienta, una sujeción incompleta o una secuencia interrumpida. La máquina debe impedir que se prosiga de forma insegura y ofrecer un procedimiento claro para reanudar el trabajo.
Mida el tiempo de cambio de herramienta conforme a una definición acordada. El tiempo de intercambio mecánico indicado puede excluir el desplazamiento hasta el almacén, la desaceleración del husillo, la medición de la herramienta y el regreso al corte. Para estimar la producción, mida la interrupción completa dentro de un programa representativo.
Utilice una prueba de corte que ponga de manifiesto los errores combinados
Elija una muestra que incluya bordes rectos, círculos, cavidades y elementos mecanizados con distintas herramientas. Distribuya los elementos por toda el área de trabajo. Una pequeña muestra cortada cerca del centro de la mesa no demuestra el rendimiento en una plancha completa.
Incluya un elemento cuyo resultado dependa de más de una herramienta, como una cavidad desbastada con una fresa y terminada con otra. Compruebe si hay escalones o diferencias de profundidad en la transición. Así se evalúan conjuntamente las compensaciones de herramienta, el asiento del portaherramientas y el comportamiento de mecanizado.
Mecanice en condiciones realistas. Un corte inusualmente ligero puede ocultar la deflexión o una sujeción débil de la pieza. Por otro lado, unas cargas de corte excesivas también pueden provocar fallos engañosos, ajenos a la aplicación prevista. Registre los parámetros de corte para poder evaluar máquinas distintas en condiciones comparables.
Mida las piezas con instrumentos adecuados a la tolerancia requerida. Cuando corresponda, tenga en cuenta la temperatura del material, su sensibilidad a la humedad o el movimiento que se produzca tras soltar la sujeción. Separe las comprobaciones dimensionales de las visuales: una superficie lisa también puede tener dimensiones fuera de tolerancia.
Repita algunas características seleccionadas después de que la máquina haya funcionado el tiempo suficiente para representar el uso normal. Compare los resultados en frío y con la máquina calentada, y observe si cambian la profundidad, el tamaño o la posición. Esto ayuda a detectar el comportamiento térmico que una demostración breve podría pasar por alto.
Convierta los resultados de las pruebas en condiciones de compra
Recopile las lecturas originales, los puntos de medición, los archivos de programa, los resultados de las piezas de muestra y el registro completo de cambios de herramienta. Los vídeos pueden complementar el registro, pero no sustituyen a las mediciones. Identifique la máquina y la configuración probadas para que las pruebas puedan vincularse con el equipo suministrado.
El enfoque declarado por RISTEC en la ingeniería de precisión y el control de calidad interno ofrece una base útil para solicitar estas pruebas. Evalúe ese compromiso mediante resultados de inspección documentados y procedimientos de aceptación repetibles.
Incluya en el acuerdo las comprobaciones de instalación. El transporte, la nivelación, los servicios y las condiciones del emplazamiento pueden afectar a los resultados, por lo que las pruebas de aceptación en fábrica deben ir seguidas de comprobaciones seleccionadas en el lugar de operación. Defina quién corregirá los fallos, cómo se realizarán las nuevas pruebas y qué condiciones regirán la aceptación final.
Antes de aprobar la máquina, solicite una explicación de cualquier resultado fallido o incoherente y una nueva prueba tras la corrección. Un paquete de aceptación útil vincula cada requisito de producción con una prueba, un resultado registrado y una decisión de aprobación clara.
Deja una respuesta
Solicite cotizaciones en tiempo real
¿Te interesa? Déjanos tus datos de contacto.