


Lista de categorías
Publicaciones recientes
 Sistemas de corte por láser: cómo adaptar la automatización al tamaño del lote y a la variedad de productos27-10-2026
 Máquinas de soldadura láser 4 en 1 para acero inoxidable: control del calor y la distorsión27-10-2026
 Cómo afecta la sustitución de la lente protectora al costo de una máquina de soldadura láser13-10-2026
Máquinas de soldadura láser 4 en 1 para acero inoxidable: control del calor y la distorsión
Un panel de acero inoxidable puede parecer recto en el útil y deformarse en cuanto se retiran las abrazaderas. En chapas delgadas, un tiempo de permanencia ligeramente mayor también puede convertir una costura limpia en una marca oscura por calor o en un agujero. Estos problemas son frustrantes porque rara vez se solucionan aumentando la potencia.
Para los operarios que utilizan una máquina de soldadura láser 4 en 1 para acero inoxidable, obtener resultados uniformes depende de equilibrar la velocidad de avance, el ajuste de la junta, los parámetros del haz, el gas de protección y la secuencia de soldadura. El enfoque de RISTEC en equipos láser diseñados con precisión respalda este método: la capacidad de la máquina importa, pero la preparación repetible y el control del aporte térmico determinan el resultado final.
Analice la pieza antes de cambiar la potencia
Los aceros inoxidables austeníticos, como el 304 y el 316, se dilatan considerablemente al calentarse y conducen el calor peor que el acero al carbono. El calor se concentra alrededor de la junta, mientras que el material más frío de alrededor restringe la expansión. Al contraerse la soldadura, esta deformación desigual puede provocar curvatura, distorsión angular u ondulaciones.
Antes de soldar, identifique el grado del material, el espesor, el tipo de junta y la tolerancia dimensional. Una junta a tope larga en un panel decorativo delgado se comporta de manera diferente a una costura de esquina corta en una carcasa rígida. Los aceros dúplex y otros grados de acero inoxidable también pueden requerir controles térmicos específicos; no aplique una configuración para 304 sin comprobar el procedimiento correspondiente.
Examine detenidamente la junta. Una separación irregular puede obligar al operario a reducir la velocidad o añadir energía para salvarla, lo que genera puntos calientes localizados. En la soldadura autógena, en la que no se añade material de aporte, es especialmente importante que el ajuste sea estrecho y uniforme. Si la separación requiere material de aporte, utilice un proceso cualificado con aporte en lugar de intentar fundir ambos bordes con más calor.
Prepare una prueba representativa, no un retal cualquiera
Utilice probetas que coincidan con el material de producción, el espesor, el estado de la superficie, la geometría de la junta y la disposición de las sujeciones. Una configuración que funciona en una probeta pequeña y bien sujeta puede deformar un panel grande sin soporte.
Establezca una configuración de referencia a partir de las recomendaciones de proceso del fabricante del equipo o de un procedimiento de soldadura aprobado. A continuación, cambie una sola variable cada vez. Lleve un registro sencillo de la potencia, la velocidad de avance, la posición del foco, los parámetros de oscilación cuando estén disponibles, las condiciones del gas y la calidad de la soldadura resultante.
Equilibre la energía y la velocidad de avance
Como guía práctica, la energía nominal por unidad de longitud aumenta con la potencia del láser y disminuye al aumentar la velocidad de avance. Sin embargo, esta relación por sí sola no permite predecir la penetración: también influyen el foco, la distribución del haz, el estado de la junta y la absorción del material.
- Si la costura se sobrecalienta: compruebe si el avance es lento, si hay pausas, solapamiento excesivo o pasadas repetidas antes de reducir la potencia.
- Si la fusión es incompleta: verifique la alineación de la junta, el foco, la limpieza y la uniformidad del avance antes de añadir energía.
- Si se produce perforación: compruebe si hay una separación abierta o un borde sin soporte, además de un aporte excesivo de energía.
Utilice el menor aporte de energía que permita lograr de forma constante la fusión y el perfil de soldadura requeridos, no simplemente el ajuste de potencia más bajo. Una energía insuficiente puede dejar una costura de buen aspecto con fusión incompleta por debajo. Evalúe las soldaduras de prueba mediante inspecciones adecuadas para la aplicación; el aspecto por sí solo no confirma la penetración.
Mantenga bajo control el foco y la oscilación
Mantenga la distancia de trabajo y la orientación del soplete especificadas. Las variaciones en la distancia de separación modifican la forma en que la energía llega a la junta y pueden hacer que una configuración estable dé resultados impredecibles. Siga las instrucciones del fabricante del cabezal en lugar de utilizar deliberadamente un desenfoque como método universal de enfriamiento.
Si el cabezal de soldadura admite la oscilación del haz, un patrón más amplio distribuye la energía sobre una zona mayor. Esto puede ayudar con determinadas juntas, pero también puede reducir la penetración si la potencia y la velocidad no cambian. Aumentar la potencia para compensarlo puede ampliar la zona calentada. Adapte la anchura y la frecuencia de oscilación a la junta, en vez de suponer que una costura más ancha es más segura.
Estabilice la chapa sin acumular tensiones excesivas
Una fijación adecuada mantiene la junta alineada y permite seguir una secuencia de soldadura planificada. Una fijación deficiente puede dejar que los bordes se levanten o forzar el conjunto a su posición con una precarga elevada. En este último caso, la pieza puede salirse de tolerancia al liberarla, aunque pareciera correcta durante la soldadura.
Utilice apoyos limpios y abrazaderas colocadas para evitar separaciones localizadas. Los respaldos aprobados o las disposiciones de disipación de calor pueden ayudar a controlar los bordes delgados, pero el material, el contacto y la colocación deben ser compatibles con el proceso. Evite soluciones improvisadas que puedan introducir contaminación o generar reflejos láser peligrosos.
La soldadura por puntos forma parte del control térmico, no es solo una etapa de preparación del montaje. Coloque los puntos para mantener una separación uniforme y utilice una secuencia equilibrada, en lugar de tirar progresivamente de la junta en una sola dirección. Asegúrese de que los puntos sean sólidos y lo bastante pequeños para la pasada de acabado prevista.
En costuras largas, considere soldar por tramos cortos, de forma alternada o con una secuencia de retroceso, cuando el plano y el procedimiento de soldadura lo permitan. Alterne entre zonas separadas para reducir el calentamiento concentrado. Si se requiere una costura continua y hermética, planifique cuidadosamente los solapamientos entre tramos: el calentamiento repetido en cada reinicio puede generar defectos y marcas visibles.
Deje enfriar la pieza entre operaciones cuando sea necesario y compruebe la temperatura de forma uniforme, en lugar de estimarla al tacto. Evite el enfriamiento con agua no aprobado o los chorros directos de aire, ya que pueden provocar un enfriamiento irregular, contaminación o alteraciones en la protección gaseosa.
La decoloración es una pista, no un diagnóstico completo
Una soldadura oscura no significa automáticamente que la potencia sea demasiado alta. El color de revenido se forma cuando el acero inoxidable caliente reacciona con el oxígeno, por lo que una protección gaseosa deficiente puede causar decoloración incluso si los parámetros térmicos son razonables.
Utilice el gas de protección especificado para el material y el procedimiento. El argón es común, pero la selección del gas no debe considerarse intercambiable en todas las aplicaciones de acero inoxidable. Compruebe la pureza del gas, las fugas, el estado de la boquilla, la cobertura y las corrientes de aire. Un caudal excesivo puede crear turbulencias y hacer que el aire circundante entre en la zona de protección.
En juntas de penetración completa con raíces expuestas, puede ser necesario proteger la cara posterior para evitar una oxidación intensa de la raíz, a menudo denominada azucarado. Una cara limpia no demuestra que la parte inferior esté protegida.
Utilice el sistema multifunción sin arrastrar contaminación
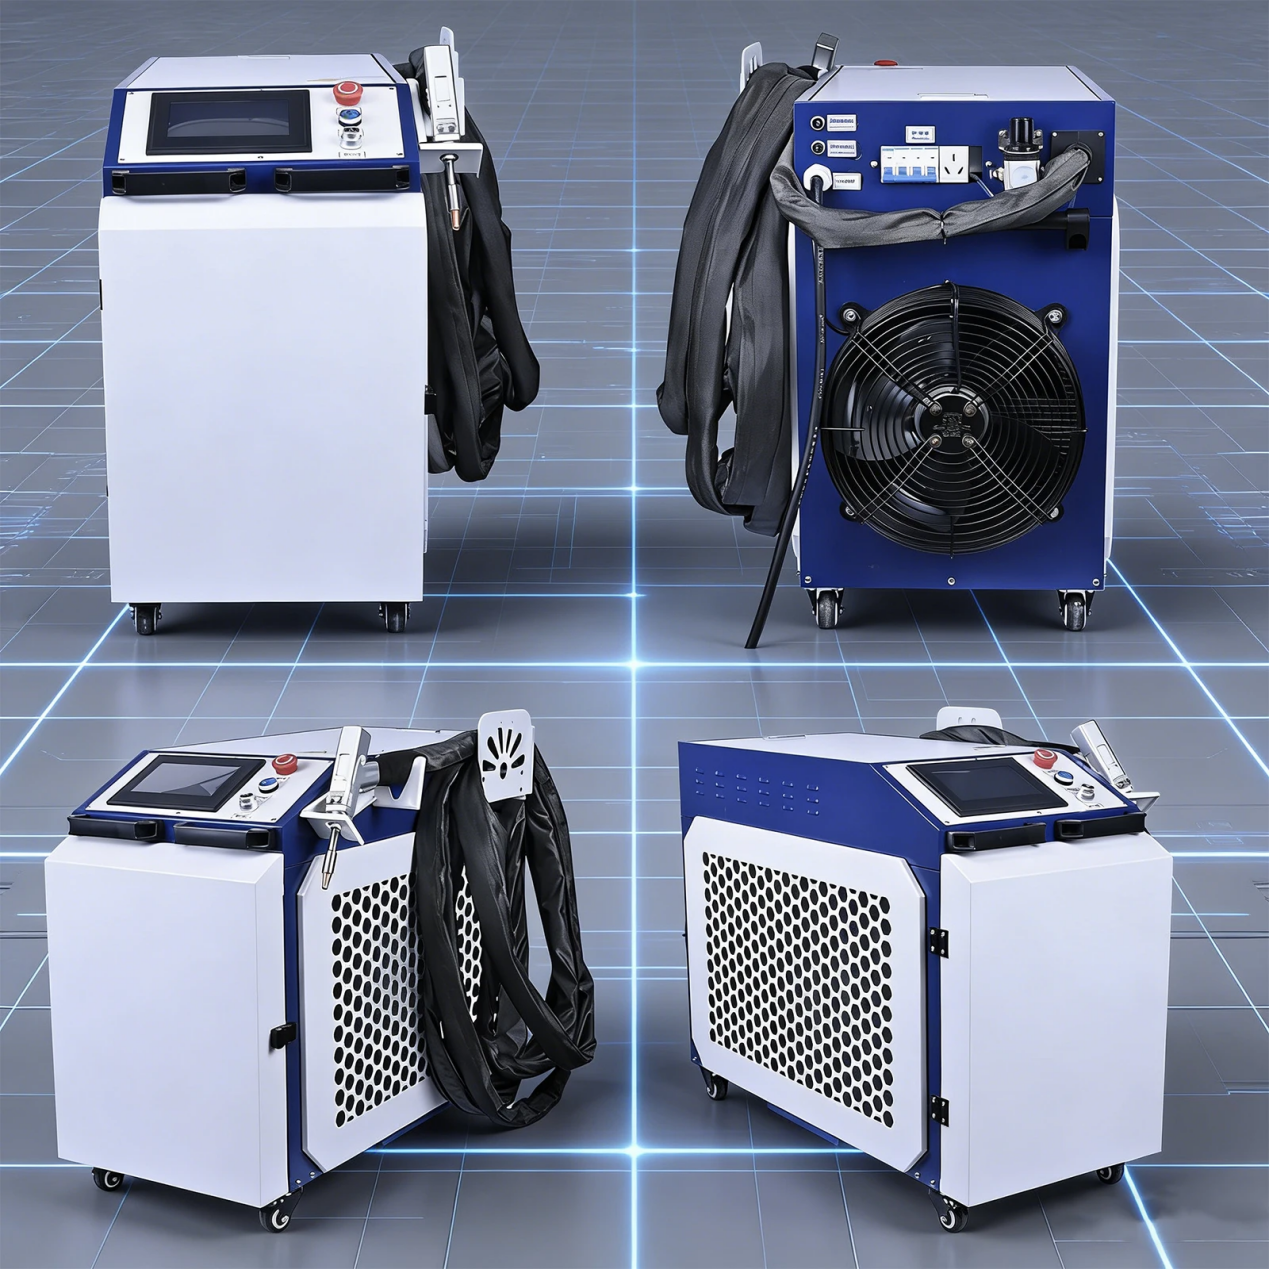
Una máquina de soldadura láser 4 en 1 para acero inoxidable puede realizar varias operaciones en el taller, pero las funciones exactas y los requisitos de cambio dependen de la configuración. Al evaluar lamáquina de soldadura láser de fibra 4 en 1 de RISTEC, confirme el cabezal suministrado, los modos compatibles, los consumibles y las recomendaciones sobre el proceso de soldadura de acero inoxidable para su aplicación.
Si la configuración del sistema incluye limpieza láser, valídela en la superficie real antes de iniciar la producción. La limpieza puede eliminar ciertos contaminantes, pero no sustituye automáticamente a un desengrasado adecuado ni a la eliminación de óxidos. Una exposición excesiva durante la limpieza también puede calentar la chapa delgada antes de empezar a soldar.
Mantenga las herramientas de preparación del acero inoxidable separadas de las herramientas para acero al carbono a fin de evitar la contaminación por hierro incrustado. Después de cambiar de modo, compruebe que la boquilla, el estado de la óptica, la disposición del gas y la selección del proceso sean correctos. No dé por sentado que sigue activa la última configuración de soldadura que funcionó.
Haga que la primera costura aceptable sea repetible
Cuando una soldadura de prueba cumpla los requisitos, registre algo más que los parámetros de la máquina. Incluya la posición de las abrazaderas, la separación entre puntos, la secuencia, la orientación del soplete y los criterios de aceptación. En la soldadura manual, mantener una velocidad de mano y un apoyo constantes es esencial; una guía o un dispositivo de posicionamiento adecuado puede reducir las variaciones en costuras largas.
Inspeccione las dimensiones después del enfriamiento y de liberar la pieza de la fijación. Cuando sean importantes la resistencia a la corrosión o el uso higiénico, especifique una limpieza y un tratamiento superficial posteriores a la soldadura adecuados; eliminar únicamente el color de revenido visible no basta para determinar la aceptación.
Todas las pruebas deben realizarse dentro de la zona de trabajo controlada para láser requerida, con las medidas de protección adecuadas, gafas de protección para la longitud de onda correspondiente, extracción de humos y operarios capacitados. Los humos de soldadura de acero inoxidable y la energía láser reflejada siguen siendo peligrosos incluso durante una prueba breve.
El objetivo no es realizar una pasada que parezca más rápida, sino establecer un proceso estable que produzca una fusión sólida, superficies aceptables y una pieza que, tras enfriarse, se mantenga dentro de las tolerancias. Controle conjuntamente la junta, el movimiento, la protección gaseosa y la secuencia, y los ajustes de potencia serán decisiones más pequeñas y previsibles.
Deja una respuesta
Solicite cotizaciones en tiempo real
¿Le interesa? Deje sus datos de contacto.